高品质钢铁板带轧制关键装备与技术研究进展

摘要:高品质钢铁板带是航空航天、武器装备、核电能源、轨道交通、石油化工、建筑桥梁等国家重大工程的基础材料,其生产装备与制备技术代表着工业基础水平,是支撑我国经济发展的中流砥柱和维护国防安全的重要保障。面向未来国家经济主战场与战略必争领域,以高品质钢铁板带为对象,对宽厚板轧制、热连轧、冷连轧等具有代表性的生产过程进行关键装备与技术研究进展综述,将国家需求和创新引领作为主线,提出以“极限化、复合化、智能化、绿色化”为导向的技术路线和发展方向,进一步健全创新体系、攻克关键技术、突破关键材料、提高产品质量、促进产业升级和降低能源消耗,以期对钢铁产业绿色可持续发展有所裨益。
钢铁材料基础研究的评述

摘要:钢铁材料是不断发展的新材料,这获益于持续不断的基础研究。钢铁研究总院结构材料研究所是国内外在钢铁材料研发领域最完全的研发机构,它重视钢铁材料的基础研究工作。评述了近年来钢铁材料基础研究的发展,包括提高钢材强度的基础研究、改善钢材寿命的基础研究和提高钢制部件服役安全性的基础研究等。通过这些基础研究,形成了创新性的微合金化技术、变形诱导相变理论、晶粒细化技术、在线软化退火技术、耐延迟断裂技术、抗疲劳破坏技术、氮合金化奥氏体钢技术、高韧性超高强度钢技术、热成形马氏体钢技术、核电用钢技术等。基础研究将会促进新一代钢铁材料的不断涌现。

钢的高性能化理论与技术进展

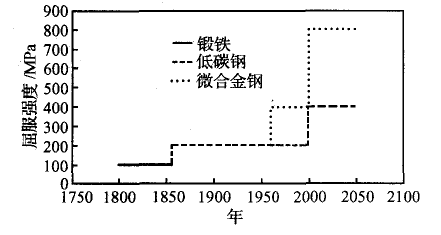
摘要:高强度化始终是钢的发展主题,同时还需要解决高强度化后导致的韧塑性降低、疲劳破坏和延迟断裂敏感性增加等问题。在获得高的力学性能之后,实际应用时还需要材料具有良好的工艺适应性与服役性能,达到合适的材料生产-零件制造-服役评价的技术匹配。本文以耐候钢、合金结构钢、紧固件用钢、高氮奥氏体不锈钢、马氏体不锈钢为案例,回顾并展望了与耐腐蚀、高强度、高品质等相关的材料发展动向。

低碳齿轮钢带状组织研究进展

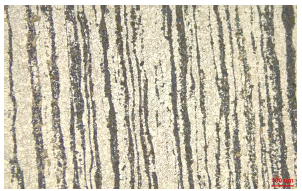
摘要:本文对低碳齿轮钢带状组织出现的原因进行了归纳,总结了带状组织产生的根本原因是金属流线的遗传以及碳与碳化物的均质化扩散。控制凝固相变的金属流线、夹杂物诱导形核,以及金属延展变形可以控制金属流线遗传从而控制带状组织,采用高温扩散、奥氏体冷却相变以及后续热处理等手段控制碳及碳化物均质化是控制带状组织的有效方法,其中冷却速度是带状组织控制的关键因素。

超高强钢复杂构件冷冲压成形工艺研究及应用

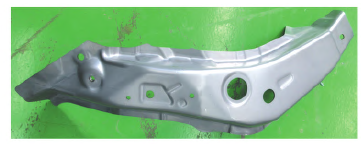
摘要:以某S 形超高强钢JAC780Y 汽车前纵梁内板为研究对象, 分析了S 形前纵梁内板的产品结构特点和冲压工艺性。基于分析结果, 设计了4 工序的冷冲压成形工艺方案, 并借助有限元分析软件对其进行了全工序成形仿真, 识别了S 形前纵梁内板成形过程中的拉延开裂和整形起皱风险。通过调整压料面走势、增加压料面截面线长、延长工艺补充面区域的反S 形余肉造型等措施, 改善了前纵梁内板的成形性, 同步解决了拉延开裂和整形起皱问题。将优化后的成形工艺方案用于S 形前纵梁内板冲压成形模具开发和调试验证, 试冲所得的零件无开裂、起皱缺陷, 成形质量优异, 为汽车超高强度钢复杂构件冷冲压成形工艺方案的设计与优化提供了较为实用的参考依据。

薄规格自粘接无取向电工钢叠片冲裁工艺

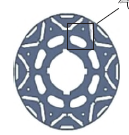
摘要: 以公称厚度为0.20 mm 的自粘接无取向电工钢为研究对象设计叠片冲裁工艺, 选择3 层粘接态板料为冲裁坯料, 在不同单边冲裁间隙下冲裁类似铁芯结构的圆环冲片, 并结合电子背散射衍射、原子力-磁力显微镜、交直流测试等多种表征手段, 对圆环叠层冲片进行宏观和微观组织、冲裁质量与磁性能的多尺度、多物理量表征, 分析各指标的变化规律, 并确定合适的冲裁间隙设置范围。研究结果表明: 随着单边冲裁间隙从2.5%增大至7.5%, 冲片的叠装系数不断减小、断面毛刺高度不断增大; 当单边冲裁间隙≥5. 8%时, 在1 T、400 Hz 测试条件下冲片磁性能显著劣化。综上, 在中小间隙(单边冲裁间隙≤5. 0%) 下冲片有较佳的综合性能。研究成果为实际生产过程中自粘接电工钢叠片冲裁工艺的优化提供了理论指导和实验支撑。

电缆铠装钢丝用超高强钢组织演变

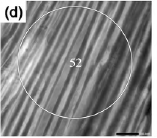
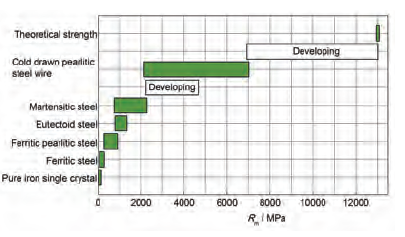
摘要:研究了电缆铠装钢丝用超高强钢盘条和拉拔钢丝的组织演变和相应的硬度变化。结果显示,盘条组织为片状珠光体,铁素体和渗碳体界面清晰可见,平均片层间距为70nm,硬度为324HV。拉拔变形后,钢丝组织变化显著,为与拉拔轴向平行的纤维状组织,铁素体和渗碳体界面模糊,珠光体平均片层间距减小至36nm。钢丝横截面、纵截面显微硬度均明显增加,增加量约为164HV。

新型表面涂层材料在预应力钢绞线上的应用

摘要:针对酸洗加磷化的表面处理方式会产生大量磷化渣和废液、增加生产成本、排放处理困难的问题,研究一种新型表面涂层材料,将其应用于预应力钢绞线用盘条,可替代盘条表面磷化,节约能耗和减少成本。每天洗线量800t情况下,每年可降低288~346t废渣产出,增加每套模具拉拔量约70t,并提高拉拔速度8.3%左右,在同样的环境中钢丝与钢绞线的防腐性能得到提升。

Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝制造工艺与组织性能

摘要:为满足跨江跨海大桥对高强度、高可靠性缆索的需求,通过优化高碳钢盘条成分设计,并采用盐浴替代铅浴处理,成功开发出Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝。所设计的QS92Si盘条主要化学成分:w(C)=0.93%~0.95%,w(Si) =1.0%~1.1%,w(Mn)=0.5%~0.6%,w(Cr)=0.3%~0.4%。试制结果表明,经盐浴处理后,QS92Si盘条抗拉强度由1390~1460MPa提高至1550~1650MPa,断面收缩率由21%~28%提高至27%~33%;珠光体片层平均宽度由风冷态的90nm细化至70nm,满足制备Ø7mm 2100MPa级热镀锌铝钢丝的原料要求。最终成品钢丝的平均抗拉强度为2160MPa,平均断后伸长率为5.6%,平均扭转为19次,其余各项性能指标均符合标准要求。

单丝高速热镀锌及锌铝合金钢丝生产工艺

摘要:传统热镀锌及锌铝合金钢丝生产工艺存在工艺流程长、生产效率低、镀后强度损失大、生产成本高等问题。提出一种单丝高速热镀锌及锌铝合金新工艺,通过前处理、感应加热、风冷和水冷等关键技术的控制,实现了钢丝高速连续热镀锌和单镀锌铝合金,Dv 值可达2 000 mm·m/min。实际生产表明,该工艺镀层连续性、附着性、均匀性及耐腐蚀性能优异,且镀后强度损失极小。经济性分析显示,单丝高速热镀锌及锌铝合金生产工艺在产能、设备投入、原辅材料、能耗及人工成本方面均显著低于传统工艺,具有高效、节能、环保的综合优势,为高性能镀层钢丝的生产提供了可靠路径,符合制造业高端化、智能化、绿色化的发展方向。