超高强钢复杂构件冷冲压成形工艺研究及应用

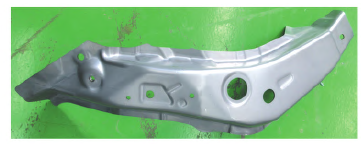
摘要:以某S 形超高强钢JAC780Y 汽车前纵梁内板为研究对象, 分析了S 形前纵梁内板的产品结构特点和冲压工艺性。基于分析结果, 设计了4 工序的冷冲压成形工艺方案, 并借助有限元分析软件对其进行了全工序成形仿真, 识别了S 形前纵梁内板成形过程中的拉延开裂和整形起皱风险。通过调整压料面走势、增加压料面截面线长、延长工艺补充面区域的反S 形余肉造型等措施, 改善了前纵梁内板的成形性, 同步解决了拉延开裂和整形起皱问题。将优化后的成形工艺方案用于S 形前纵梁内板冲压成形模具开发和调试验证, 试冲所得的零件无开裂、起皱缺陷, 成形质量优异, 为汽车超高强度钢复杂构件冷冲压成形工艺方案的设计与优化提供了较为实用的参考依据。
薄规格自粘接无取向电工钢叠片冲裁工艺

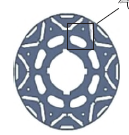
摘要: 以公称厚度为0.20 mm 的自粘接无取向电工钢为研究对象设计叠片冲裁工艺, 选择3 层粘接态板料为冲裁坯料, 在不同单边冲裁间隙下冲裁类似铁芯结构的圆环冲片, 并结合电子背散射衍射、原子力-磁力显微镜、交直流测试等多种表征手段, 对圆环叠层冲片进行宏观和微观组织、冲裁质量与磁性能的多尺度、多物理量表征, 分析各指标的变化规律, 并确定合适的冲裁间隙设置范围。研究结果表明: 随着单边冲裁间隙从2.5%增大至7.5%, 冲片的叠装系数不断减小、断面毛刺高度不断增大; 当单边冲裁间隙≥5. 8%时, 在1 T、400 Hz 测试条件下冲片磁性能显著劣化。综上, 在中小间隙(单边冲裁间隙≤5. 0%) 下冲片有较佳的综合性能。研究成果为实际生产过程中自粘接电工钢叠片冲裁工艺的优化提供了理论指导和实验支撑。

电缆铠装钢丝用超高强钢组织演变

摘要:研究了电缆铠装钢丝用超高强钢盘条和拉拔钢丝的组织演变和相应的硬度变化。结果显示,盘条组织为片状珠光体,铁素体和渗碳体界面清晰可见,平均片层间距为70nm,硬度为324HV。拉拔变形后,钢丝组织变化显著,为与拉拔轴向平行的纤维状组织,铁素体和渗碳体界面模糊,珠光体平均片层间距减小至36nm。钢丝横截面、纵截面显微硬度均明显增加,增加量约为164HV。

新型表面涂层材料在预应力钢绞线上的应用

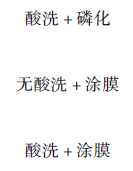
摘要:针对酸洗加磷化的表面处理方式会产生大量磷化渣和废液、增加生产成本、排放处理困难的问题,研究一种新型表面涂层材料,将其应用于预应力钢绞线用盘条,可替代盘条表面磷化,节约能耗和减少成本。每天洗线量800t情况下,每年可降低288~346t废渣产出,增加每套模具拉拔量约70t,并提高拉拔速度8.3%左右,在同样的环境中钢丝与钢绞线的防腐性能得到提升。

Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝制造工艺与组织性能

摘要:为满足跨江跨海大桥对高强度、高可靠性缆索的需求,通过优化高碳钢盘条成分设计,并采用盐浴替代铅浴处理,成功开发出Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝。所设计的QS92Si盘条主要化学成分:w(C)=0.93%~0.95%,w(Si) =1.0%~1.1%,w(Mn)=0.5%~0.6%,w(Cr)=0.3%~0.4%。试制结果表明,经盐浴处理后,QS92Si盘条抗拉强度由1390~1460MPa提高至1550~1650MPa,断面收缩率由21%~28%提高至27%~33%;珠光体片层平均宽度由风冷态的90nm细化至70nm,满足制备Ø7mm 2100MPa级热镀锌铝钢丝的原料要求。最终成品钢丝的平均抗拉强度为2160MPa,平均断后伸长率为5.6%,平均扭转为19次,其余各项性能指标均符合标准要求。

单丝高速热镀锌及锌铝合金钢丝生产工艺

摘要:传统热镀锌及锌铝合金钢丝生产工艺存在工艺流程长、生产效率低、镀后强度损失大、生产成本高等问题。提出一种单丝高速热镀锌及锌铝合金新工艺,通过前处理、感应加热、风冷和水冷等关键技术的控制,实现了钢丝高速连续热镀锌和单镀锌铝合金,Dv 值可达2 000 mm·m/min。实际生产表明,该工艺镀层连续性、附着性、均匀性及耐腐蚀性能优异,且镀后强度损失极小。经济性分析显示,单丝高速热镀锌及锌铝合金生产工艺在产能、设备投入、原辅材料、能耗及人工成本方面均显著低于传统工艺,具有高效、节能、环保的综合优势,为高性能镀层钢丝的生产提供了可靠路径,符合制造业高端化、智能化、绿色化的发展方向。

取向硅钢Goss晶粒异常长大机制的研究进展

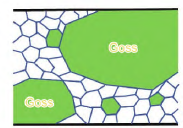
摘要:取向硅钢是特高压变压器与高效节能配电变压器的核心软磁材料,其优异的磁性能(高磁感、低铁损)主要源于最终组织中锋锐的Goss 织构。然而,Goss 晶粒在退火过程中的异常长大机制极为复杂,至今尚未完全阐明,成为制约其磁性能进一步提升的关键瓶颈。本文梳理了Goss 晶粒从热轧至高温退火全流程中的形核与长大行为,综述了关键工艺的优化策略;总结归纳了异常长大的Goss 晶粒的典型特征,如晶粒尺寸、取向偏差、内部岛晶,重点分析了这些特征对磁性能的影响机理及相应调控方法。同时,系统总结了目前关于Goss 异常长大机理的各类理论模型,分析了其原理、适用性及局限性。最后,提出了Goss 异常长大机理研究的未来重点方向,以期为推动高性能取向硅钢的研发提供参考。

光热发电用不锈钢的熔盐腐蚀评价及机理

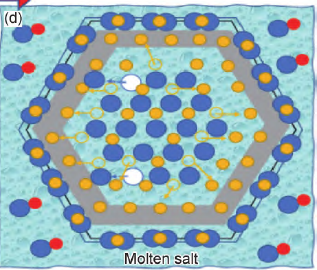
摘要:光热发电系统中热熔盐储罐、传热管道、换交换器、阀门和泵等构件主要采用不锈钢。熔盐具有优异的热物理性质,然而作为光热发电中的热能传储介质,其对金属材料具有强烈腐蚀作用。本文综述了熔盐环境中不锈钢的腐蚀评价及机理。首先介绍了不锈钢在光热发电系统中的应用以及在熔盐中的腐蚀评价,并总结归纳了不锈钢的主要熔盐腐蚀类型及其在硝酸盐、碳酸盐和氯盐等熔盐中的腐蚀机理。奥氏体不锈钢在太阳盐中满足光热电站结构材料腐蚀速率要求,含铝不锈钢在碳酸盐中具有更优异的耐蚀性,310 不锈钢可适用于惰性气氛保护的纯化氯盐中。熔盐驱动腐蚀的机制很复杂,不锈钢的熔盐腐蚀主要取决于盐阴离子种类,在含氧阴离子盐和卤化物盐中归纳为熔盐酸碱理论,其中氯盐腐蚀还包括活化氧化理论。最后讨论了气氛、杂质和温度等影响熔盐腐蚀性的电化学腐蚀行为,指出氯盐纯化可以大幅度降低对金属材料的腐蚀。含铝不锈钢在含氧阴离子盐中可以形成更稳定的Al2O3钝化膜,能有效地防止铬、铁的溶解以及腐蚀性杂质的渗透,是耐熔盐腐蚀不锈钢的主要研究方向。

钢结构厚板焊接关键技术

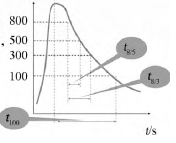
摘要:钢结构厚板焊接是大型工程建设的核心技术,直接决定结构安全与可靠性。我国自20 世纪80 年代起逐步突破厚板焊接技术瓶颈,国家体育场“鸟巢”相关焊接技术荣获国际权威奖项,标志着我国该领域技术已跻身国际领先水平。然而,当前行业内部分从业人员理论认知欠缺、技术应用不规范等问题,导致工程质量隐患与经济损失频发。基于焊接基础理论与工程实践,分析了钢结构厚板焊接机理,探讨了钢板和焊缝产生偏析的成因及其影响。重点讨论控制冷却速度(t8/5(t8/3)、t100)对焊接接头性能的重要性,详细阐述多层多道错位焊接技术在减少偏析、控制线能量和提升焊接接头综合性能方面的优势,提出“打底焊(SMAW)-填充焊(GMAW)-盖面焊(FCAWG)”组合焊接工艺方案。研究成果为精准控制焊接缺陷、提升厚板焊接接头综合性能提供了理论依据与技术指导,对规范行业技术应用、降低工程损失具有重要实践价值。

高强钢熔化极活性气体保护电弧焊免预热焊接技术综述

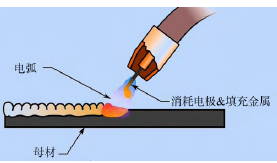
摘要:为了降低焊接过程中的能耗,免预热焊接值得研究和应用,这符合碳中和目标与绿色制造的发展趋势。免预热焊接最主要的难点是防止焊接裂纹。焊接裂纹的形成主要与母材热胀系数失配、焊接母材残余应力过大、焊接区域的脆性包括脆硬组织、魏氏组织和氢脆等因素有关。免预热导致焊前预热的缩小焊接温差、降低焊接冷却速度、清除焊件表面水分等作用取消,因此需要在焊接材料以及焊接工序中提升抵抗裂纹的能力,补偿预热的作用,要从焊接母材、焊丝以及焊丝与工序匹配、焊接工艺优化等方面综合协同,同时通过有限元模拟预测焊接变形和残余应力帮助改进免预热焊接技术。本文重点阐述了免预热MAG焊接的关键技术路径,包括低淬硬倾向母材的选择、适配性焊丝研发及焊丝与焊接工序的强度匹配、焊接热输入与层间温度控制等工艺优化措施,为高强钢免预热MAG焊接技术的工程应用提供参考。