钢的超高周疲劳性能及其影响因素研究进展

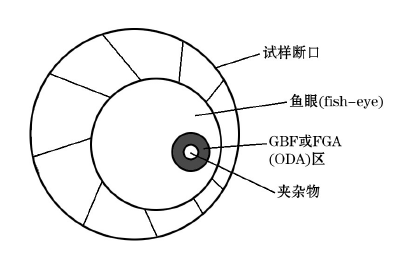
摘要:在现代工业中,许多钢结构被要求承受108以上的疲劳载荷,钢的超高周疲劳性能研究已成为疲劳研究领域的一大热点。对当前国内外钢的超高周疲劳性能及其影响因素研究进行了综述,主要介绍了超高周疲劳S-N曲线、超高周疲劳裂纹萌生和扩展机理以及几个超高周疲劳性能影响因素,并提出了以后在超高周疲劳问题研究中需要进一步研究的方向,为当前超高周疲劳研究提供一个参考。

近20年全球锌铝镁镀层钢板技术专利分析

摘要:采用Orbit专利分析平台,对锌铝镁镀层钢板领域全球专利发展趋势、主要国家及重点创新机构的专利布局和技术领域研发进行了分析。对20年来全球锌铝镁镀层钢板领域重要专利及技术发展趋势进行了梳理,对国外知名钢铁企业锌铝镁镀层钢板最新专利技术趋势进行了剖析。国外钢铁企业在中国申请公开锌铝镁镀层钢板专利较多集中在日新制钢、新日铁住金、JFE公司。

轧钢产线智能装备的研发与应用

摘要:依托基于先进检测与智能装备支撑的少人/无人化操维集控,以及基于工业互联网平台的多业务协同数字化业务管控,形成了“双智控”的轧钢智能工厂建设架构。然而,在研究与应用领域,对于智能装备的概念,并没有建立起清晰明确的定位认识。结合具体的技术模块描述与案例介绍,探讨了智能装备对智能工厂的作用效果与价值体现。首先,通过依托全流程表面检测的表面质量数字化管控、融合“平台+装备+视频AI+跟踪”的物料逐支跟踪、原料库与加热炉区域坯料检测与异常识别校核、智能化视觉检测装备辅助运维管理等案例,提出了先进检测增强感知支撑数字化业务管控的智能装备建设模式;其次,通过介绍多类工业机器人应用、热轧运行非对称检测与自动纠偏控制、中厚板轧机自动转钢、加热炉智能改造和直接轧制技术,展示了建设主生产流程设备控制系统协同的“测控一体化智能装备”,提升产品质量稳定性与生产自动化水平的发展趋势;还有,介绍了长材平面智能无人库技术、棒材轧后区域少人化技术,提出了针对缺乏自动控制、人工操作密集且工作环境恶劣的区域,通过多类型智能装备应用,实现生产效率、成材率等关键运行指标提升的发展模式。最后,展望了智能装备的发展趋势,即与主生产设备、关键质量控制更加紧密融合,实现面向高效化、高质化生产的“智能轧机”,并支撑数字化业务管控应用的完善,推动双智控“智能钢厂”建设水平的持续提升。

电子束熔炼对高速钢碳化物的影响

摘要:细小而弥散分布的碳化物是高速钢优良性能的保证,但复杂的合金成分导致铸态高速钢中碳化物粗大、偏析严重。为了探究电子束熔炼对铸态高速钢的影响,改善高速钢中的组织及碳化物状态,采用电子束熔炼技术制备M35高速钢,并对其成分、组织等进行了表征。结果表明,EBM-M35高速钢中平均枝晶间距为20μm,碳化物尺寸细小,在组织中均匀分布,主要类型为MC和M2C,且M2C型碳化物由层片状向纤维状转变。对铸态EBM-M35高速钢热处理时发现,在1180℃,保温30min后碳化物断裂球化,达到细化碳化物、使碳化物在组织中弥散分布的效果,并且可以利用较低的热处理温度或较短的保温时间完成碳化物的优化。为铸态高速钢后续锻造、轧制等变形细化提供更优异的组织基础。

中国薄宽带钢无头轧制技术最新进展

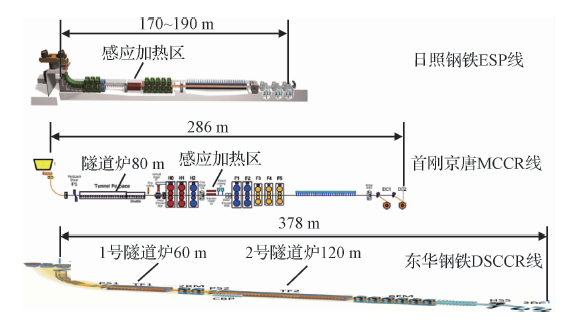
摘要:介绍了薄宽带钢无头轧制技术近年在中国的最新发展情况,首先,简要介绍了中国薄宽带钢无头轧制产线建设情况,到2023年,中国无头轧制产线将达到11条,产能2310万/a,产线类型包括ESP、MCCR、DSCCR、QSP-DUE。中国是世界上薄宽带钢无头轧制产能最大、产线类型最多的国家;其次,重点介绍了日照钢铁针对5条无头轧制产线进行的技术集成创新,高效率、低成本的生产技术管控方式,薄/超薄带钢质量稳定生产控制,高拉速连铸碳硫控制及无缺陷铸坯控制,高精度、高质量、高均一性薄/超薄带钢无头轧制稳定控制,基于无头轧制线的低碳/微碳钢铁素体轧制等进展情况,以及日照钢铁无头轧制生产极薄宽带钢卷、超薄超宽带钢卷、超薄带钢比例、超薄超高强钢等产品开发应用、高拉速连铸控制、无头轧制轧辊长寿命控制等进展情况。简要总结了薄宽带钢无头轧制已成为钢铁产品生产技术创新、节能降碳和绿色化制造的重要方面;通过二次开发集成创新,国内部分钢铁企业全面掌握了薄宽带钢无头轧制关键核心技术,在高质量超薄、高强薄宽带钢生产应用方面取得了国际瞩目的成就;无头轧制产品形成超薄、高精度、高性能、高强度、高成材率、高均一性及低成本的产品特色和优势,在结构轻量化及节能降碳方面成效显著;加强相关工艺与机理研究,不断开发应用高强、高性能、低成本薄宽带钢产品,高拉速、高通钢量,以及全流程一体化智能化管控等技术,仍然是今后无头轧制技术发展的课题。

高性能轴承钢的比较分析

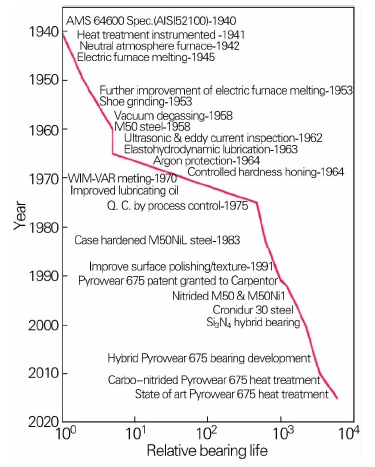
摘要: 对多种高性能轴承钢进行了比较分析。渗碳轴承钢比整体淬硬钢强度低,但塑性和韧性要高,现行钢种中仅CSS-42L、M62钢的硬度达到68HRC,意味着有更大的动态承载能力。高Cr型的Cr-Mo-V( Co) 系轴承钢有较好的热硬度,其中CSS-42L、M62钢500℃时的热硬度超过58HRC。P675、Ferrium C61、M50NiL 等钢的渗层硬度分布比较合理,虽然CSS-42L 钢有很高的表面硬度,但其渗层存在硬度“凹区”,限制了高载荷条件下的使用。耐蚀性是影响轴承寿命的最重要指标,耐蚀性较好的有Cronidur 30和Pyrowear 675( P675)钢,CSS-42L钢和M50NiL 钢耐蚀性较差。除CSS-42L钢外,350℃以上使用的轴承钢残留奥氏体体积分数少于10%; CSS-42L钢残留奥氏体量太多,高温下使用时在温度和载荷的作用下奥氏体发生转变,会影响尺寸稳定性,限制了它在宇航领域的使用;目前可供在500 ℃使用的轴承钢有粉末型高速钢M62和ASP2060。渗碳/渗氮可使钢表面产生残余压应力,有利于提高疲劳寿命,P675、M50NiL 钢的亚表层压应力大于CSS-42L钢。虽然球-杆试验机测试的疲劳寿命CSS-42L钢约是Pyrowear 675 钢的两倍,但在轴承的高载荷加速试验中润滑不足时Pyrowear 675钢的疲劳寿命高于CSS-42L钢。

钢的氧化行为与氧化铁皮结构演变

摘要:通过对氧化铁皮结构在冷却时的转变以及易除鳞氧化铁皮结构组成的研究成果,对热轧产品氧化铁皮的研究结论进行了总结,主要结论为:纯铁在570℃以上温度的空气中氧化,可以得到典型的 FeO、Fe3O4、Fe2O3三层结构;在700℃以上温度的空气中氧化,三层结构的厚度比例恒定为95:4:1;根据化学成分、气氛条件、气体流动速率、基体组织、试样表面粗糙度、晶粒尺寸、氧化时间、氧化温度的不同,钢铁材料的氧化铁皮呈现出不同的结构和比例。热轧过程中,根据原始氧化铁皮结构和冷却条件的不同,最终产品的氧化铁皮结构同样出现复杂的变化,不同的结构显著影响了后续除鳞。

柔性轧制及其实现方法

摘要:介绍了柔性轧制的概念,将柔性轧制分为几何形状尺寸的柔性调控和产品性能柔性控制两种类型,分别介绍了两类柔性轧制的实现方法和相关技术。在形状尺寸柔性调控中,利用对轧辊辊缝及孔型的灵活控制,获得具有形状尺寸优化、负载能力增强的产品,满足一些特定需求,实现节材减重、节能减排;在轧制中对组织性能进行柔性控制方面,介绍了从早期一钢多能、一钢多用,到用同一种化学成分生产不同晶粒尺寸的产品,获得不同力学性能的状况,再到近期提出的UniSteel概念,以单一化学成分取代已有的繁多汽车用钢品种;最后对柔性轧制技术的发展进行了展望。

高品质钢铁板带轧制关键装备与技术研究进展

摘要:高品质钢铁板带是航空航天、武器装备、核电能源、轨道交通、石油化工、建筑桥梁等国家重大工程的基础材料,其生产装备与制备技术代表着工业基础水平,是支撑我国经济发展的中流砥柱和维护国防安全的重要保障。面向未来国家经济主战场与战略必争领域,以高品质钢铁板带为对象,对宽厚板轧制、热连轧、冷连轧等具有代表性的生产过程进行关键装备与技术研究进展综述,将国家需求和创新引领作为主线,提出以“极限化、复合化、智能化、绿色化”为导向的技术路线和发展方向,进一步健全创新体系、攻克关键技术、突破关键材料、提高产品质量、促进产业升级和降低能源消耗,以期对钢铁产业绿色可持续发展有所裨益。

薄规格自粘接无取向电工钢叠片冲裁工艺

摘要: 以公称厚度为0.20 mm 的自粘接无取向电工钢为研究对象设计叠片冲裁工艺, 选择3 层粘接态板料为冲裁坯料, 在不同单边冲裁间隙下冲裁类似铁芯结构的圆环冲片, 并结合电子背散射衍射、原子力-磁力显微镜、交直流测试等多种表征手段, 对圆环叠层冲片进行宏观和微观组织、冲裁质量与磁性能的多尺度、多物理量表征, 分析各指标的变化规律, 并确定合适的冲裁间隙设置范围。研究结果表明: 随着单边冲裁间隙从2.5%增大至7.5%, 冲片的叠装系数不断减小、断面毛刺高度不断增大; 当单边冲裁间隙≥5. 8%时, 在1 T、400 Hz 测试条件下冲片磁性能显著劣化。综上, 在中小间隙(单边冲裁间隙≤5. 0%) 下冲片有较佳的综合性能。研究成果为实际生产过程中自粘接电工钢叠片冲裁工艺的优化提供了理论指导和实验支撑。