3D打印在新能源汽车制造领域的应用与发展趋势 摘要:通过分析3D打印技术的数字化特征、技术成熟度,以及汽车制造商大众、宝马、福特的先进3D打印技术应用案例,呈现了3D打印与新能源汽车制造的应用结合点;阐明了目前很多3D打印应用虽处于初始阶段,但制造企业仍有从创新思维入手,对3D打印应用做准备的必要性。此外,还阐述了3D打印技术在下一代电动机以及电池生产领域的潜力。最后,总结了3D打印技术在新能源汽车制造领域的应用潜力,现阶段的局限性及未来发展趋势。 汽车 2024年07月19日 1 点赞 0 评论 346 浏览
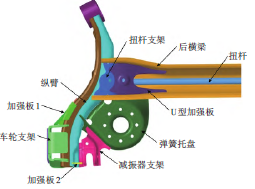
乘用车扭力梁耐久性开发关键问题研究 摘要:针对耐久路试中扭力梁焊缝与母材开裂问题,提出一种融合耐久仿真、台架试验、制造工艺的优化方法。基于等效结构应力法和Brown-Miller 双轴疲劳准则,识别焊缝和母材风险热点;考虑扭转刚度变化对载荷的影响,更新载荷谱与台架试验载荷,采用低-高-低加载顺序,准确复现路试开裂现象;通过结构优化和工艺改进,提升关键区域的疲劳性能。经台架试验与整车路试验证,优化后的扭力梁寿命显著提升。 汽车 2026年03月24日 1 点赞 0 评论 231 浏览
电动汽车大功率快充线缆单相液冷特性研究 摘要:伴随电动汽车保有量的飞速增加,电动汽车充电慢、充电难的行业痛点愈加明显。为满足电动汽车快速充电的需求,大功率快充技术应运而生,然而充电电流的不断增加会引发充电线缆温度的急剧升高,其冷却问题已成为电动汽车大功率快充技术的主要难点之一。本研究通过数值模拟的方法,对比分析了液冷通道布置方式、冷却液质量流速、冷却液入口过冷度等因素对线缆温度分布的影响。结果表明,在相同缆芯截面积和相同液冷通道截面积的条件下,液冷通道外置布置方式对充电线缆的冷却效果优于内置布置;提高入口过冷度可在一定程度上降低线缆温度,但冷却液在液冷通道内存在最佳质量流速500 kg(/ m2·s)。在本文工况下,液冷线缆可承受的最大电流为1 250 A,是标准线缆额定电流的10倍。 汽车 2026年07月16日 1 点赞 0 评论 146 浏览
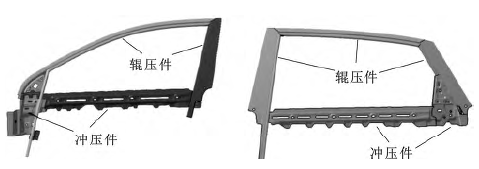
基于尺寸工程的辊压窗框分析与优化 摘要: 辊压窗框工艺复杂, 对整车尺寸影响大, 为了尽可能优化提升辊压窗框的尺寸, 降低后期匹配难度, 介绍了辊压窗框常见的产品结构及工艺流程, 通过理论模拟计算以及实际测量数据分析, 指出了辊压窗框的常见缺陷。针对造型设计、产品设计、尺寸设计, 工艺设计以及供应商管理等几个方面提出了一些尺寸优化方案, 从而降低了成本, 保证了质量, 为辊压窗框的尺寸控制及优化提供了一些思路。 汽车 2024年04月23日 0 点赞 0 评论 213 浏览
高耐久性低铂氧还原催化剂的设计与开发 摘要:氢燃料电池汽车被视为零碳交通的最终解决方案。近年来,关键组件的技术不断迭代,使其能够满足短途交通运输的基本需求。然而,未来多样的商业应用场景对制造成本和电堆这一核心组件的耐久性提出了更高的要求。燃料电池的阴极Pt基催化剂在本质上可以提高电堆的功率密度,但其高昂的价格成为电堆成本增加的主要原因,降低Pt的含量同时提高催化性能已成为催化剂的重要研究方向。然而,一旦Pt含量降低,催化剂的耐久性就会面临新的挑战。因此,设计和开发高耐久性低Pt催化剂对于提升电堆和燃料电池汽车的寿命至关重要。本文从分析Pt基催化剂的催化反应机理以及在燃料电池汽车实际工况下低Pt催化剂的衰减机理出发,重点基于Pt活性位点的优化探讨了提升其耐久性的原理。此外,对现有研究成果进行了综述,最后展望了未来高性能低Pt氧还原催化剂的设计和开发方向。 汽车 2026年07月09日 1 点赞 0 评论 118 浏览
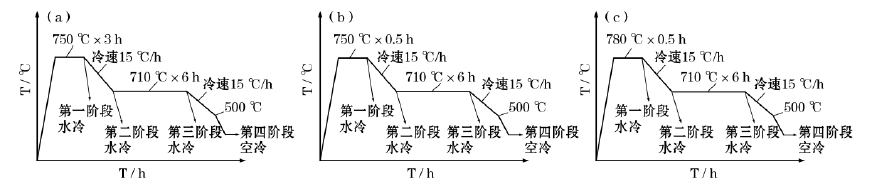
14.9级高强度汽车紧固件用钢42CrMoVNb球化退火工艺研究 摘要:通过对不同球化退火工艺结果进行金相、扫描和硬度分析,研究了14.9级高强度汽车紧固件用钢42CrMoVNb球化退火规律。结果表明:42CrMoVNb 球化退火工艺的第一阶段的保温时间长,可增加碳化物在钢中的溶解度,使钢中的碳及铁原子获得更多的扩散激活能,从而促进碳化物的球化;42CrMoVNb球化退火工艺的第一阶段加热温度高于Ac1,原始组织奥氏体化,经水冷后生成马氏体组织,会造成球化态硬度偏高,不利于冷镦成型;42CrMoVNb最佳的球化退火工艺为:750℃×3h炉冷至710℃×6h,以15℃/h炉冷到500℃后空冷。 汽车 2024年04月22日 1 点赞 0 评论 254 浏览
镁合金座椅骨架设计及性能研究 摘要:为了满足汽车对座椅轻量化的要求,提出一种用镁合金靠背总成及坐盆总成替代原钢结构骨架的设计方案。该方案中镁合金靠背和坐盆均为一体式结构,可以减少焊接成本和装配时间。为了验证镁合金靠背和坐盆的结构强度,使用Ls-dyna软件对座椅骨架进行了FEA分析,结果表明靠背及坐盆应力未超出镁合金材料许用要求。在保证强度足够的情况下,新设计镁合金座椅靠背比原靠背总成质量减轻44.5%,新设计镁合金座椅坐盆比原坐盆总成质量减轻37.2%,减重效果明显,可以满足设计要求。 汽车 2024年04月23日 0 点赞 0 评论 388 浏览
基于级进延展冷镦工艺的大长径比薄壁管件成形优化 摘要: 针对常见的大长径比薄壁管件热锻工艺存在的温度难以控制、尺寸精度低的问题,以长径比为5.3 的气弹簧用油气缸为例,提出一种先镦粗后级进延展式冷镦成形方法。在搭建三维模型的基础上,利用Deform-3D软件对拟定工艺的金属流动规律、成形载荷和断裂趋势等进行分析,验证了工艺的可行性。结合仿真结果,以薄壁延伸最大成形载荷为优化目标,利用正交试验与极差分析,得出各因素对最大成形载荷的影响程度依次为: 首次缩径值a>入模角λ>冲头下压速度v,并选取了最优工艺参数组合: 冲头下压速度v = 15 mm·s-1、首次缩径值a= 0.70 mm、入模角λ= 7°。优化后的工艺参数使最大成形载荷降低了18.15%,提高了薄壁成形质量。研究结果为同类大长径比薄壁管件的研究提供了理论参考。 汽车 2026年06月29日 1 点赞 0 评论 170 浏览
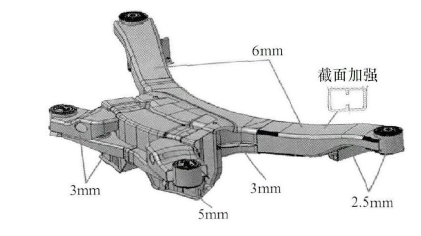
基于材料替换的轿车副车架设计方法 摘要:本文中基于原有副车架结构,通过材料替换和结构改进,并充分考虑镁合金的加工工艺,改进设计出新型镁合金副车架。首先,对原有结构进行镁合金材料替换,进行了正常载荷、疲劳载荷和过载工况下的强度分析,计算得到副车架各阶频率与振型;接着结合副车架动刚度特性,对镁合金副车架结构进行了改进设计,在确保满足使用要求的前提下,副车架质量减轻50%。本文中采用的综合强度、模态与动刚度分析的设计方法,可为汽车其它承载结构件的设计提供参考。 汽车 2024年04月22日 1 点赞 0 评论 260 浏览