碳纤维粉末改性铁基粉末冶金材料的组织与性能

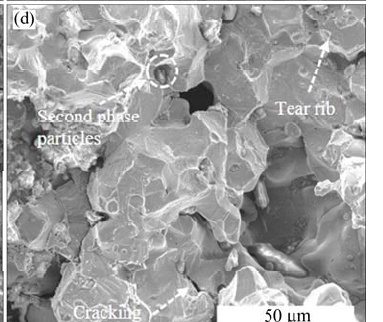
摘要:采用还原 Fe 粉作为基体,分别添加长度约为 20μm 的微米短碳纤维(micron short carbon fibers, MCsf)和粒径为 1~4μm 的碳纤维颗粒(carbon fiber particles, Cfp)作为弥散相,采用压制−真空烧结制备 MCsf/Fe 和Cfp/Fe 粉末冶金材料,并与平均粒度 10 μm 的天然石墨(natural graphite, NG)为原料制备的 NG/Fe 粉末冶金材料进行对比。研究微米短碳纤维、碳纤维颗粒对粉末冶金材料显微组织、物理性能、力学性能和尺寸变化的影响。结果表明:碳纤维颗粒的活性远高于石墨和脱胶短碳纤维(degummed short carbon fibers, DCsf),空气气氛下800 ℃的最大质量损失率为石墨的3.75倍,脱胶短碳纤维的16.6倍。与 NG/Fe 和 MCsf/Fe 粉末冶金材料相比,Cfp/Fe 粉末冶金材料在烧结过程中的尺寸稳定性大幅提高,最大径向膨胀率和收缩率分别为0.39%和 0.14%,且强度和韧性最高,密度、抗弯强度、剪切强度和抗拉强度分别为6.91 g/cm3、736.9 MPa、205.7 MPa和334.8 MPa,伸长率达到 10.5%,材料的断裂模式由脆性沿晶断裂向完全韧窝型断裂转变。

铋系、铅系、硫系易切削钢的切削性对比研究

摘要:为探究铋系、铅系、硫系3种易切削钢切削性能的差异和铋对易切削钢切削性能影响及其作用机制,利用Kistler测力仪、表面粗糙度测量仪等对1215MS硫系易切削钢、1215Bi铋系易切削钢、12L14铅系易切削钢3种盘条开展了切削对比测试。结果表明:在转速w=1200r/min、切削深度ap=0.4mm、进给量f=0.2mm/r,且切削刀具和切削角度相同的的切削条件下,1215MS、1215Bi、12L14三种易切削钢盘条的切削合力分别为:130、123、116N;材料的表面粗糙度Ra 分别为:5.3、4.9、4.6μm,C型屑的占比分别为:28%、37%、42%,1215Bi易切削钢的切削性接近于12L14易切削钢,显著优于1215MS易切削钢;在铋系易切削钢中,Bi元素以Bi颗粒的形式存在,或者附着在MnS的表面,形成Bi-MnS复合夹杂物,在切削过程中,切削热使得Bi颗粒发生熔融,起到了润滑作用,断屑性增加,改善了切削性能。

冷拔与时效对10.9级紧固件非调质钢的影响

摘要:非调质钢具有性能优良、节能、制造成本低、生产周期短,并有利于环境保护等突出优点,因此非调质钢被誉为“绿色钢材”。铁素体-珠光体型非调质钢是使用量最大、应用范围最广的非调质钢,但随着紧固件用钢对强塑性和安全系数要求的日益提高,目前缺乏对10.9级紧固件用非调质钢强塑性的系统研究。采用SEM、EBSD、XRD、TEM、硬度和拉伸测试等手段,研究了变形量和时效处理对一种低碳Nb-V系铁素体-珠光体型冷作强化非调质钢(MFT9)组织结构和力学性能的影响。结果表明,相较于热轧态,随着减面率增大,经拉拔后的钢屈服强度升高了245~400MPa,抗拉强度升高了125~280MPa,硬度升高了24HV~67HV,屈强比先增大后下降,由0.71增加到0.94后下降到0.91塑性有所降低。经50%减面率冷变形后,位错密度增加,由5.104X1014cm-2升高到1.140×101°cm-²,而经时效处理后位错密度相较于冷拔态无明显变化。热轧态下晶粒取向主要为

高性能取向硅钢的工业化生产研究

摘 要:采用光学显微镜、X射线衍射仪等分析了宁波钢铁有限公司生产的取向硅钢不同工序下的组织及织构演变规律。结果表明:铸坯经过热轧后,沿着厚度方向组织不均匀;一次冷轧并经脱碳退火后,组织由条状纤维状变成等轴状的初次再结晶晶粒,初次再结晶平均晶粒尺寸为18.17μm,织构主要以α织构和γ织构为主;在二次冷轧后,晶粒再次被压缩,转变为纤维状,织构主要为γ织构;经过高温退火后,发生二次再结晶,晶粒异常长大,晶粒尺寸达到厘米级,织构成分为单一且锋锐的Goss织构。

碳素钢表面熔覆技术的研究进展

摘要:熔覆技术因稀释率低、热影响区小和覆层强度高等特点,在工业中被大量应用。概述了冷金属过渡熔覆、激光熔覆与等离子熔覆三种常见的熔覆方法及研究现状,并从工艺参数、数值模拟、复合熔覆和外部辅助等方面对熔覆层表面成形和熔覆层质量控制进行了综述。最后,对表面熔覆技术的研究方向进行了展望。

超高强钢构件热冲压成形技术与应用

摘要:热冲压能够显著提升超高强钢板材成形性能、减小变形抗力和回弹,是实现汽车轻量化和关键性能提升的重要途径。近年来超高强钢热冲压技术发展迅猛,市场需求巨大,新型热冲压工艺装备随之成为相关制造领域的研究热点。本文首先从形变规律与本构模型、相变规律与相变模型、损伤断裂行为与判定准则等方面综述了超高强钢构件热力耦合形变-相变机理;其次,对传统热冲压、高强韧等强度热冲压、变强度热冲压等热冲压成形工艺进行了详细阐述和分析。然后,结合热冲压工艺特点和实际生产需求,介绍了伺服压力机、热冲压模具、加热设备及生产线等最新发展;最后,针对双碳战略、人工智能等国内外形势,对超高强钢热冲压产业需求和发展趋势进行了展望。

钢铁行业大模型架构、应用与展望

摘要: 随着中国钢铁行业数字化转型快速发展,钢铁企业沉淀了海量知识资产和数据资产。如何深度挖掘知识和数据价值,逐步实现从数字化到智能化的过渡和升级,成为钢铁行业的挑战性难题。大模型( Large Model) 已经进入规模应用阶段,行业大模型是其深入垂直领域的关键。钢铁行业作为典型流程工业,场景资源和数据资产丰富,亟需行业大模型赋能,打造知识、数据和智能融合驱动的新业态新模式,实现智能化升级与高质量发展。本文首先提出了钢铁行业大模型的架构设计思路,研究了数据架构、平台架构和应用架构; 介绍了知识引擎应用、深度研究智能体、金相检测大模型和具身智能大模型,探索了自然语言大模型、视觉大模型和视觉-语言-动作大模型的应用模式; 最后从行业数据空间、大小模型协同体系和应用安全防护等方面对钢铁大模型未来发展进行了展望。

新一代高技术宽带钢轧机电工钢高精度板形控制研究进展

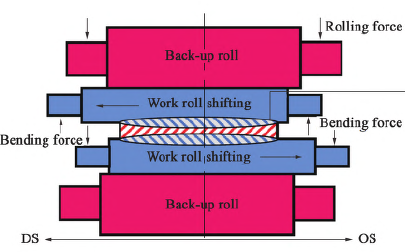
摘要: 自由规程轧制是实现柔性一体化生产组织和追求最大生产效率的必要途径, 板形控制一直是制约电工钢自由规程轧制的瓶颈难题。阐述了国际上对新一代高技术宽带钢轧机机型的不断探索与板形控制技术特征及其日趋复杂化的进展研究;基于热模拟与数学模型构建了电工钢完整轧制过程的高温本构关系, 建立了电工钢热塑性变形过程集成仿真模型, 原创构建了电工钢自由规程轧制完整过程中可同时控制不均匀变形和不均匀磨损的非对称自补偿轧制作用机制、提出了一种由数据与机理融合驱动的电工钢自由规程轧制形性协同的非对称自补偿轧制轧辊辊形、液压窜辊和液压弯辊的高精度融合控制方法。结合生产实际提出了新一代高技术热连轧自由规程轧制过程的全板形融合π机型与板形控制创新技术, 突破性实现了高效低成本对新一代高技术宽带钢轧机自由规程轧制的高精度板形控制, 为现场工业生产提供了理论基础和创新实现路径。最后展望了宽幅电工钢高精度板形控制的创新发展趋势。

氢冶金场景下规模化固态氢储运技术的开发及应用

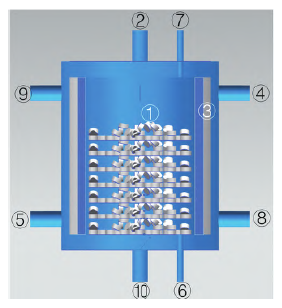
摘要:钢铁行业的氢冶金是未来氢能规模化应用的主要场景之一,炼铁炉利用氢气作为还原剂,替代传统的碳基还原过程,从而减少温室气体排放。在氢冶金过程中,建立高效可靠的氢储运产业链是成败的关键。简述了氢冶金背景和国内外氢气储存领域的研究进展和应用现状,对各种储存技术进行了简明分析。结合氢冶金工厂的特点,提出“气固相分离式固态氢储运技术”的方案,理论上可实现经济、安全、长距离、面向工业应用的大规模氢储运。未来可通过工程化手段实现大宗含氢物料的制备和存储运输,并与冶金或化工工厂的原料工艺流程实现有效衔接,对上游合金资源产业和可再生能源制氢产业也有重要推动作用。

微合金高强度管线钢的成分、组织及强韧化机理研究进展

摘要:微合金高强度钢在油气运输领域的应用长达60 余年,随着石油天然气工业的不断发展,对管线钢提出了高强韧、高可焊和抗氢致开裂等综合性能要求。首先回顾了微合金高强度钢的发展,探讨了Ti、Nb、V 等微合金元素和Mn、Ni、Mo、Cu 等合金元素对管线钢再结晶和相变的影响;在此基础上对微合金管线钢的加工工艺(控轧控冷(TMCP)、加速冷却(ACC)、超快冷(SFC)、在线加热配分(HOP)以及高温轧制(HTP))进行了详细介绍;并深入分析了控制轧制过程中奥氏体的再结晶行为及合金元素对奥氏体再结晶的影响机制,控制冷却过程中的相变行为及组织调控方法。最后,对微合金高强度钢的强韧化机理进行了分析,讨论了基于固溶强化、细晶强化、析出强化以及位错强化的强度计算方法,分析了晶粒尺寸、微观组织类型及取向相关性对冲击韧性的影响。可为新一代高强韧管线钢成分设计、加工工艺优化及组织调控提供理论与技术参考。