铸轧薄带的边部斜裂纹形成机理

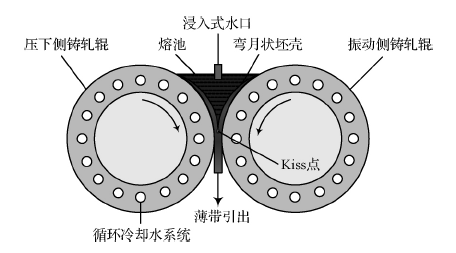
摘要:为了控制铸轧薄带产品质量,降低铸轧工艺本征裂纹导致的断带风险,针对铸轧薄带的边部斜裂纹展开研究,提出边部斜裂纹形成的直接原因为侧封与熔池间的换热使熔池边部的Kiss点高度局部提升。该处薄带进入铸轧塑性变形阶段的初始厚度局部增大,由此引发的斜向剪应力导致了边部斜裂纹的产生。建立了熔池的热-流耦合数值仿真模型,分析了Kiss点高度沿铸轧辊宽度方向上的分布规律,结果显示熔池边部的Kiss点高度高于熔池中心。建立了热-力耦合数值仿真模型,分析了变厚度薄带热轧时其塑性变形区内的应力分布状况,结果显示斜向剪应力集中分布于后滑区边部,其方向与后滑区金属的流动方向致。仿真结果验证了所提出的边部斜裂纹形成机理的合理性。
直缝埋弧焊钢管焊缝点状缺陷原因分析及改进

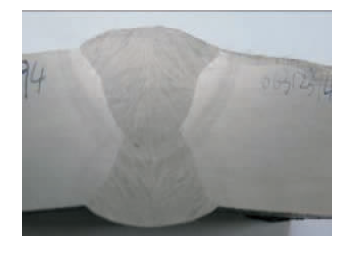
摘要:为了解决壁厚23 mm直缝埋弧焊管出现的焊缝点状缺陷问题,通过超声波探伤和宏观金相检测对实际生产过程中出现的焊缝点状缺陷不合格试样进行了分析,对铣边坡口形状、焊接工艺参数、焊接材料、焊接设备及焊件清理等方面给出了相应的优化改进措施。现场应用效果表明:这些措施的实施有效控制了此类直缝埋弧焊管焊缝中的点状缺陷,保证了直缝埋弧焊管焊缝形貌及各项力学性能指标, 提高了焊接质量。

制造业工艺发展趋势及特殊钢棒材生产新工艺

摘要: 随着制造行业发展和环保要求的加强,锻造工艺向着节能化、精密化、轻量化、数字化、智能化等方向发展。为了满足锻造工艺的发展要求,对特殊钢棒材加工工艺进行了系统地研究,从钢的均匀性控制、纯净度控制、车削性控制、表面质量控制、热轧态组织控制、表面脱碳控制、氧化铁皮控制、尺寸精度控制及平直度控制方面制定相应的工艺措施,改善了特殊钢棒材的组织均匀性、尺寸精度、脱碳层深度、氧化铁皮厚度等关键性质量指标。

无镀铜焊丝的特性及推广应用

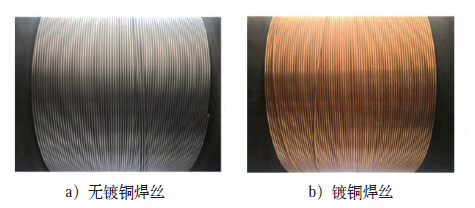
摘要:从无镀铜焊丝的特性出发,阐述了无镀铜焊丝的烟尘量、电弧稳定性、抗锈性、焊丝外观及飞溅等内容,说明了无镀铜焊丝与镀铜焊丝在本质上的差异,以及在生产应用中需要注意的相关事项,为焊接同仁对无镀铜焊丝与镀铜焊丝的选择与应用提供借鉴。

先进高强钢中的残余奥氏体: 综述

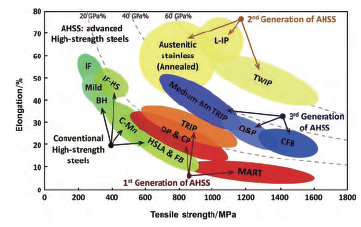
摘要:铁路、建筑、机械等行业的发展对结构材料的安全性和轻量化提出了严格的要求,为此,需要开发高强韧先进高强钢。先进高强钢的特点是通过创新工艺设计实现多相微观结构的组合来满足现代工业对性能要求。目前,第三代先进高强钢主要包括相变诱导塑性( Transformation-induced plasticity,TRIP) 钢、淬火-配分( Quenching and partitioning,Q&P) 钢、中Mn 钢和无碳化物贝氏体( Carbide-free bainite,CFB) 钢,因为可以实现力学性能良好的匹配,被认为是未来轻量化结构材料。本文首先概述了近年来第三代先进高强钢的成分设计、固态相变以及组织调控等内容,特别是各种先进热处理工艺过程中合金元素配分对组织转变的作用规律。先进高强钢中复相组织一般包括马氏体、贝氏体、铁素体和残余奥氏体。残余奥氏体的体积分数和稳定性对先进高强钢的力学性能至关重要。接着本文介绍了影响钢中残余奥氏体稳定性的内在因素,并阐述了残余奥氏体对钢强塑性、韧性和疲劳性能的影响规律,为在多相微观组织中获得一定体积的亚稳态残余奥氏体以及探究微观组织与力学性能的关系提供参考。文章最后简述了先进高强钢的发展趋势,为提高金属材料力学性能探索新的方法。

机器学习在高效连铸制造中的应用现状及展望

摘要:高效连铸以高拉速、铸坯无缺陷为基础,通过钢-轧界面间铸坯热装和轧制实现钢铁制造流程的绿色低碳发展。传统连铸制造需向智能化连铸转型,以连铸制造流程大数据量和机器学习算法为基础,挖掘有价值的信息或逻辑关系。构建具有决策能力和预测判断功能的智能化铸机,实现连铸高效生产和智能控制。通过介绍国内外机器学习在高效连铸制造中的应用现状,分析智能连铸在铸坯裂纹在线智能预报、结晶器漏钢智能预报和连铸过程的其他重要智能化的研究进展,提出机器学习在高效连铸制造中的研究展望。通过深度学习在连铸全流程中的应用、探索不均衡样本的智能连铸算法和结合工业机理模型与机器学习模型实现多目标任务的智能化连铸模型,实现连铸流程智能化和透明化控制,为国内相关钢铁企业提供智能化连铸的研发思路和参考。

先进高强度QP/QPT钢的研究现状及展望

摘要:QP/QPT工艺旨在通过淬火配分工艺来提高超高强度钢的塑性和强度。该工艺的关键是获得较高残余奥氏体体积分数的马奥两相组织,并通过弥散碳化物进一步提高强度和塑性。本文主要介绍了QP/QPT工艺的特点、获得高强塑积的原理和方法、合金元素的作用,并讨论了氢脆的产生和提高抗氢脆能力的机理,旨在获得高强塑积并为其工业化应用提供参考。

电池壳用高精度极薄冷轧钢带开发生产实践

摘要:根据电池壳用高精度极薄冷轧钢带的技术要求,对六辊HC 轧机的工作辊、中间辊辊系,乳化液系统,电气控制系统等进行升级改造;同时试验分析了退火温度及退火保温时间对产品微观组织、物理性能的影响,优化了退火及平整轧制力等工艺参数,开发了电池壳用高精度极薄冷轧钢带。实物质量检验表明,产品厚度偏差0~-0.01mm,板形平整、表面质量达到高级精度(FC)要求,屈服强度180~240MPa,抗拉强度330~390MPa,断后伸长率≥35%,冲压无开裂,各项指标满足标准及客户要求。

1.2 mm薄规格带钢开发及稳定轧制的研究

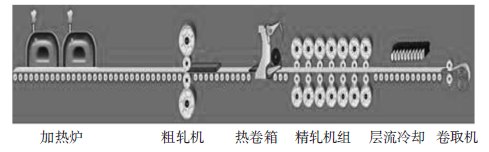
摘要:唐山不锈钢1580热轧生产线极限薄规格带钢生产稳定性差,本文分析影响的主要因素包括:板坯加热温度的均匀性、轧制过程温度、轧制设备精度、轧制稳定性及层冷工艺等。通过调整板坯加热工艺和加热炉操作工艺,优化粗轧机末道次的负荷分配,优化精轧机负荷分配,调整轧制模型预设参数取值方法等措施,1580热轧生产线成功开发生产了235 MPa强度的1250 mm×1.2mm规格的产品,同时提高了薄规格产品的轧制稳定性。

微细金属丝直线式拉丝工艺及拉丝装备设计研究

摘要:微细金属丝直线式拉丝机主要用于线径为0.1 mm以下金属丝的冷变形拉拔过程。介绍了微细金属丝直线式拉拔原理及相关金属丝拉伸变形的理论基础,基于此提出微细金属丝拉丝工艺要求及拉丝特点。采用新型非滑动直线式拉丝工艺,张力控制准确,提高了成品金属丝的质量。详细介绍了微细金属丝反张力入模原理,并设计出新型非滑动直线式微细金属丝拉丝机的整体机械结构及电气系统,进行了初步的实验验证。