等离子体表面技术制备抗菌不锈钢的研究进展

摘要:抗菌不锈钢是一种新型抗菌材料,因抗菌机制和制备方法的不同,其抗菌性能存在较大差异。综述了采用等离子体表面技术,包括离子注入技术、磁控溅射镀膜技术、双层辉光等离子表面冶金技术等制备抗菌不锈钢的研究进展,介绍了抗菌不锈钢的抗菌机制并展望了未来的发展方向。

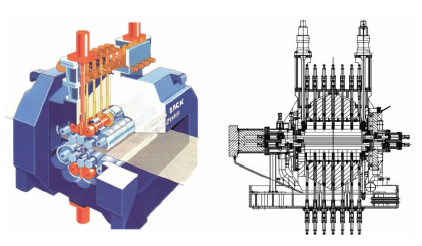
CVC工作辊热辊型演变机理及其对板形的影响

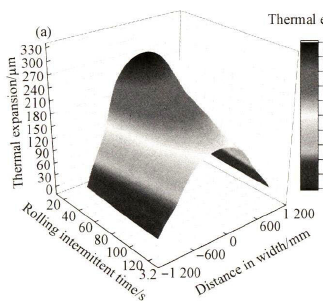
摘要:CVC技术是20世纪80年代出现的先进的板形控制技术,该技术通过轧机工作辊轴向横移获得所需辊缝凸度,从而控制出口带钢板形。热轧过程中CVC工作辊的热辊型变化对辊缝凸度影响显著,精确预报工作辊的热辊型对提高带钢板形控制精度和减小轧辊磨损有着重要的意义。以某厂1780mm带钢热连轧生产线为研究对象,运用大型有限元分析软件ANSYS/LS-DYNA分别建立第4机架的工作辊三维热凸度有限元仿真模型和三维有限元轧制仿真模型。分析不同轧制时间、轧制速度、轧制间隙时间等轧制工艺对热辊型的影响。将不同轧制工艺下得到的热辊型代人到轧制仿真模型中,分析不同轧制工艺下的热辊型对带钢板形的影响。轧制初期工作辊热辊型发生明显变化,工作辊热凸度增加,带钢凸度降低,4000s后工作辊热辊型达到稳定状态,带钢凸度不再变化;轧制速度对热辊型影响较小,在热凸度稳定后对板形影响较小;工作辊随着轧制间歇时间的增加,冷却时间增加,热膨胀量减小,导致带钢凸度增加;随着带钢宽度的增大,工作辊边部吸收热量增加,工作辊热辊型边部发生明显变化,带钢凸度增大。仿真结果表明,轧制时间、轧制间隙时间、带钢宽度对板形影响较大,轧制速度影响较小,研究成果能为现场轧辊原始辊型曲线设计和板形控制提供参考。

微细金属丝直线式拉丝工艺及拉丝装备设计研究

摘要:微细金属丝直线式拉丝机主要用于线径为0.1 mm以下金属丝的冷变形拉拔过程。介绍了微细金属丝直线式拉拔原理及相关金属丝拉伸变形的理论基础,基于此提出微细金属丝拉丝工艺要求及拉丝特点。采用新型非滑动直线式拉丝工艺,张力控制准确,提高了成品金属丝的质量。详细介绍了微细金属丝反张力入模原理,并设计出新型非滑动直线式微细金属丝拉丝机的整体机械结构及电气系统,进行了初步的实验验证。

超高强钢复杂构件冷冲压成形工艺研究及应用

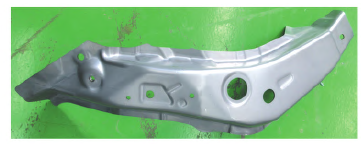
摘要:以某S 形超高强钢JAC780Y 汽车前纵梁内板为研究对象, 分析了S 形前纵梁内板的产品结构特点和冲压工艺性。基于分析结果, 设计了4 工序的冷冲压成形工艺方案, 并借助有限元分析软件对其进行了全工序成形仿真, 识别了S 形前纵梁内板成形过程中的拉延开裂和整形起皱风险。通过调整压料面走势、增加压料面截面线长、延长工艺补充面区域的反S 形余肉造型等措施, 改善了前纵梁内板的成形性, 同步解决了拉延开裂和整形起皱问题。将优化后的成形工艺方案用于S 形前纵梁内板冲压成形模具开发和调试验证, 试冲所得的零件无开裂、起皱缺陷, 成形质量优异, 为汽车超高强度钢复杂构件冷冲压成形工艺方案的设计与优化提供了较为实用的参考依据。

冷轧带钢板形测控技术的发展状况和关键问题

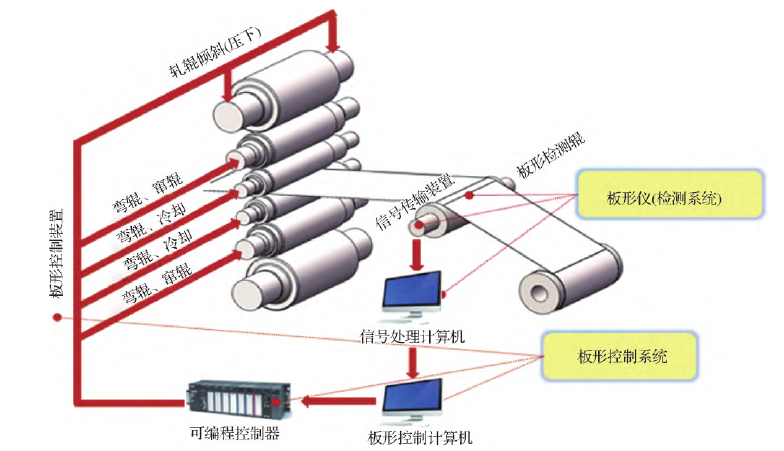
摘要:冷轧带钢属于高端精品钢材,板形在线检测与控制是冷轧带钢的高端核心关键技术。自主创新研制板形测控系统是实现中国钢铁工业发展升级、建设钢铁强国的重大需求。目前,板形测控技术市场国外占据优势,国产系统正在代替进口,扩大应用规模,推进技术完善。研制先进的板形测控系统需要解决的关键技术有高精度高质量的板形仪、功能完备强大的控制手段和方法、高精度高速度的数学模型。板形仪主要有接触式和非接触式两大类,接触式板形仪通过测量带钢张力的横向分布反映板形,非接触式板形仪通过测量带钢浪形反映板形。接触式板形仪可靠耐用精度高,应用广泛,发展趋势为整辊式板形检测辊、无线式信号传输装置、板形数据的精确处理。板形控制数学模型的主要类型,按建模的原理和方法可分为机理模型和智能模型;按模型的性质和作用可分为分析模型和控制模型;按板形的表示方法可分为多点控制模型和分量控制模型。板形控制模型的发展趋势为机理与智能协同建模、动态模拟预报和动态解耦控制、多种手段和方法的协同优化。进一步提高板形测控技术水平需要突破3项关键问题,即整辊式板形仪通道耦合与解耦的机理模型、板形控制的动态模拟和动态解耦模型、板形控制的高精度智能建模方法。

冶金机理与贝叶斯优化XGBoost融合的VD炉精炼终点钢液温度预测

摘要:在炼钢生产过程中,真空脱气精炼(VD)炉是生产高品质钢的重要设备之一,其精炼终点温度对钢液质量、生产效率和连铸顺行具有重要影响。为了实现对VD炉精炼终点钢液温度的精准控制,本文采用冶金机理和贝叶斯优化极端梯度提升(metallurgical mechanism–Bayesian optimization–extreme gradient boosting, MM–BO–XGBoost)相结合的方法建立钢液温度预测模型。首先,基于VD炉冶金机理解析,确定影响精炼终点钢液温度的主要因素;其次,使用3σ原则对实际生产数据进行预处理,剔除异常值,并采用皮尔逊相关性分析剔除对钢液温度影响较小的因素,从而确定模型的输入变量;再次,将冶金机理与XGBoost模型进行融合,对输入变量的初始特征重要性进行部分放大;最后,针对XGBoost模型的超参数寻优问题,采用贝叶斯优化(BO)对其进行超参数寻优,由此构建了MM–BO–XGBoost模型。在模型仿真过程中,对本文模型同时使用网格搜索和随机搜索进行超参数寻优,旨在对比和验证BO寻优的效果;此外,使用本文提供的数据对已有的冶金机理模型、多元线性回归模型和反向传播神经网络模型进行仿真,并与MM–BO–XGBoost模型进行性能对比。结果表明:本文提出的MM–BO–XGBoost模型的超参数优化效果最好;本文模型的预测VD炉终点钢液温度在±10 ℃和±15 ℃误差范围内的命中率分别为87.81%和96.42%,均高于其他对比模型,综合性能最优。本文构建的VD炉钢液精炼终点温度预测模型,对实现钢液温度精准控制、降低生产成本和提高VD炉精炼效率具有重要的现实意义。

钢铁材料及有色合金构件的多段半固态成形工艺研究

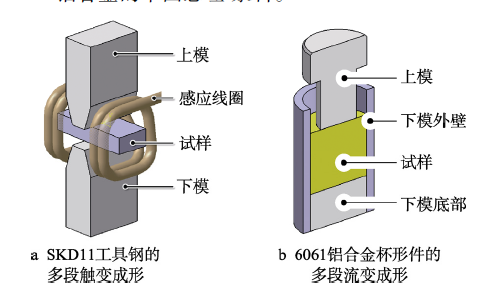
摘要:目的 为了有效抑制半固态成形过程中的液相偏析,改善半固态成形构件微观组织和力学性能的均匀性。方法 提出了包括多段流变成形和多段触变成形在内的多段半固态成形工艺。多段半固态成形工艺均由半固态坯/浆料制备、预成形、控温冷却和终成形4 个阶段组成,分别在热模拟试验机和机械伺服压机上开展了SKD11 工具钢和6061 铝合金的半固态触变成形和半固态流变成形试验。结果 在初成形阶段,具有较高液相分数的半固态坯/浆料以较高的应变速率初步充填型腔,限制了液相外流的时间和空间;在控温冷却阶段,半固态坯/浆料的液相分数因部分凝固而降低;在终成形阶段,具有较低液相分数的半固态坯/浆料以较低的应变速率完成型腔的充填,由于固相晶粒在此阶段发生塑性变形而提高了成形构件的力学性能。结论 获得了组织均匀性较好的钢铁材料和有色合金构件,验证了多段半固态成形工艺的可行性。

Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝制造工艺与组织性能

摘要:为满足跨江跨海大桥对高强度、高可靠性缆索的需求,通过优化高碳钢盘条成分设计,并采用盐浴替代铅浴处理,成功开发出Ø7mm 2100MPa级桥梁缆索用热镀锌铝钢丝。所设计的QS92Si盘条主要化学成分:w(C)=0.93%~0.95%,w(Si) =1.0%~1.1%,w(Mn)=0.5%~0.6%,w(Cr)=0.3%~0.4%。试制结果表明,经盐浴处理后,QS92Si盘条抗拉强度由1390~1460MPa提高至1550~1650MPa,断面收缩率由21%~28%提高至27%~33%;珠光体片层平均宽度由风冷态的90nm细化至70nm,满足制备Ø7mm 2100MPa级热镀锌铝钢丝的原料要求。最终成品钢丝的平均抗拉强度为2160MPa,平均断后伸长率为5.6%,平均扭转为19次,其余各项性能指标均符合标准要求。

电工钢冷轧装备现状及冷轧技术研究

摘要:介绍了国内外电工钢生产企业冷轧装备现状,并结合电工钢冷轧装备,对高牌号电工钢的冷轧技术进行了分析研究,给出了相关品种与设备选型的建议。

超纯铁素体不锈钢新品种研发与应用

摘要:简述了铁素体不锈钢的发展趋势与不同品种铁素体不锈钢冶炼工艺路线;系统介绍了国内近期研发的超纯铁素体不锈钢新品种成分、力学性能、物理性能、成型性能、焊接性能、耐腐蚀性能、微观组织、特性及用途等。超纯铁素体不锈钢新品种研发与应用对国内不锈钢产业健康发展起到了良好的促进作用。