粉末床熔融增材制造难熔金属材料研究进展

摘要:增材制造技术(additive manufacturing,AM)的发展为高熔点难熔金属(如钨、钼、钽、铌及其合金)复杂构件的近净成形带来了革命性的新机遇。然而,难熔金属材料因熔点高等固有属性,使其增材制造过程呈现出显著有别于其他金属材料的特殊性。本文基于激光选区熔化(selective laser melting,SLM)和电子束选区熔化(selective electron beam melting,SEBM)等金属粉末床熔融(powder bed fusion,PBF)增材制造技术,系统综述了钨、钼、钽、铌及其合金在增材制造领域的研究进展。重点聚焦于难熔金属粉末原料制备技术,以及成形过程中工艺缺陷(如孔隙率、裂纹、晶粒粗化等)调控策略和组织性能特点。此外,本文还总结了当前增材制造难熔金属在产业化进程中面临的关键挑战,并对未来发展趋势进行了展望。
具身智能驱动的智能制造应用发展研究

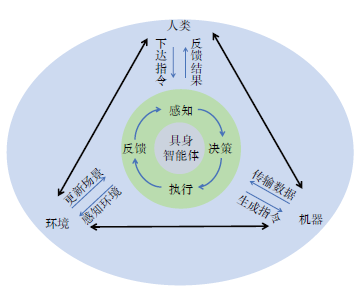
摘要:本文旨在探讨具身智能技术在智能制造领域的应用与发展,为具身智能在智能制造领域的落地应用提供理论支持与实践指导,促进制造业高质量发展与转型升级。按照基于规则的自动化制造、数据驱动的数字化智能制造、具身智能赋能的智能制造的三阶段划分,系统回顾了智能制造的技术演进过程;从交互模型、技术要素、技术框架3个层面出发,构建了具身智能驱动的智能制造技术体系,重点阐述了多模态制造业数据融合感知、基于大模型的具身智能制造、力控制、机器人运动规划等技术要素。具身智能对智能制造在生产制造、仓储物流、检测维护、人机协作等方面具有直接的赋能作用,但也面临多模态数据缺乏制约实际应用成效发挥、复杂制造环境增大感知理解难度、人工智能幻觉导致应用安全风险、软硬件结合问题影响智能能力提升、伦理法律缺失带来标准合规挑战等应用难点。研究建议,加强技术攻关、突破关键瓶颈,完善产业生态、推动应用落地,制定标准规范、保障生产安全,拓展应用场景、开辟市场空间,推动具身智能驱动的智能制造应用发展。

中国塑性成形技术和装备30年的重大突破与进展

摘要: 1994以来的30年, 在国家重大需求的强劲牵引下, 我国塑性成形技术与装备取得举世瞩目的巨大成就, 研制出一大批世界第一的成形装备, 实现了三大技术跨越, 形成了规模最大的研究队伍, 我国塑性成形技术总体水平进入世界先进国家行列, 多个单项技术和装备达到国际领先水平。选择了其中8项最具代表性成果, 并介绍其在塑性工程理论和技术上取得的重大突破以及对国家重大装备研制的突出贡献, 分析了我国塑性成形技术与国际领先水平的差距。最后对我国塑性成形技术发展将呈现出的“三超两高” 五大发展趋势进行了展望。

论我国重大技术装备轴承的自主安全可控

摘要:重大技术装备轴承的自主安全可控是国家重视,社会关注的“国之大者”,是我国轴承行业的第一要务,我国轴承行业也为此付出了艰辛的努力。“十三五”完成了一批重大技术装备轴承的开发,“十四五”期间,重大技术装备轴承的研发→工程化→产业化任重而道远。阐述了重大技术装备轴承7 种标志性产品的关键技术,市场需求,开发的重点、难点,以期推动这些高端轴承的开发,从而加快实现我国重大技术装备轴承自主安全可控的进程。

基于电磁感应加热的磨削热场分布主动调控研究

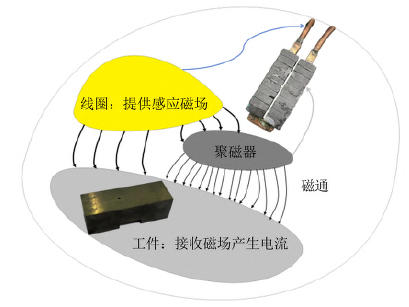
摘要:【目的】针对17-4PH合金钢磨削加工中机械应力与热应力耦合导致残余应力难以精准调控的难题,提出一种电磁感应加热辅助磨削方法,旨在为有效控制残余应力分布提供参考。【方法】首先,基于热传导与热对流的耦合作用,建立植入式热源解析方法,以揭示感应加热过程中的热场生成机制;其次,通过空间磁场与工件热流的积分计算,构建电磁热源动态作用的数值模拟模型,以解决电-热耦合计算问题;然后,考虑集肤效应及材料温度依赖特性,建立感应加热温度场快速预测的解析模型;最后,开展感应加热辅助磨削试验,验证该工艺对残余应力的调控效果。【结果】试验表明,优化后的感应加热工艺使磨削表层残余应力梯度降低40%,解析模型预测温度与试验值的误差小于16%。该方法实现了磨削热场的主动调控,为降低工件表层热损伤及优化残余应力分布提供了可行技术途径。

面向水下机器人的随体波浪能发电装置设计、仿真与实验

摘要: 目前的水下机器人由于受到供能问题限制,缺乏长时间工作的能力,利用随体波浪发电装置为水下机器人长期提供能量是一种可行的解决方案。但传统的随体波浪能发电装置存在发电效率较低、对波浪入射方向敏感等缺陷,亟需对随体波浪能发电装置的构形进行创新。提出了一种面向水下机器人的新型随体波浪能发电装置,通过可折展机构,将同轴双浮体波浪能发电装置与水下机器人结合,使新的发电装置既不受入射波浪方向的影响,又避免了航行阻力的增大。首先基于水下机器人与随体波浪能发电装置的需求,提出了新装置工作原理,并进行了相应的结构设计。随后基于水下机器人的尺寸,考虑了纵摇运动的影响和粘性阻力因素,建立了装置在波浪发电状态下的四自由度动力学模型,提升了小型同轴双浮体系统动力学模型的准确度。接着通过仿真分析了装置的运动响应特性及不同波浪参数对于装置发电性能和运动响应的影响。最后通过研制原理样机,开展水池实验,验证了动力学模型的准确性。实验结果表明,所提出的动力学模型与仿真能较好地与实验情况相吻合,装置样机在波浪周期为2.6s、波高为0.25m 的条件下发电功率达到了4.5W,具备较好的发电性能。

电沉积技术在金属表面构建防腐蚀超疏水涂层研究进展

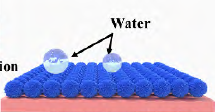
摘要:超疏水涂层凭借其独特的界面阻隔效应,在金属防腐领域展现出重要应用价值。本文系统梳理了电沉积法制备超疏水涂层的研究进展:传统多步法需先构建微纳米结构再进行表面修饰,工艺复杂且效率较低;传统一步电化学沉积法虽简化了制备流程,但仍面临金属基底损耗等挑战。值得关注的是,新型一步电沉积技术通过沉积助盐配合物实现了非消耗性制备,为超疏水涂层的工业化应用提供了新思路。当前超疏水涂层的主要失效机制源于微结构内部的毛细渗透效应,而通过引入缓蚀剂或构建超滑表面可显著提升其防护性能。未来研究应重点突破涂层耐久性和力学性能等关键技术瓶颈,以促进超疏水涂层在实际工程中的应用。

难加工金属材料切削表面完整性预测与调控

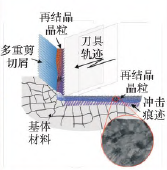
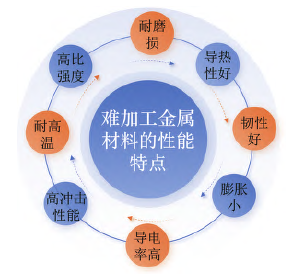
摘要:切削表面完整性是已加工表面层几何、物理、化学和机械性能的综合体现,由切削过程中的力热载荷及材料去除模式调控,直接影响零部件产品服役性能及寿命,深入研究调控策略对切削表面完整性的影响机制,是实现高完整性表面加工的基础,对优化难加工金属材料的切削工艺具有重要意义。从几何特征、微观组织结构和表面层力学特性的角度对难加工金属材料切削表面完整性指标进行分类,综述切削表面完整性预测模型建立的方法。阐述难加工金属材料切削表面完整性调控方法的研究进展,比较刀具优化、工艺优化、多能场辅助加工和预处理等对切削表面完整性的影响机制差异。对切削表面完整性预测模型的机制以及调控策略的通用性进行探讨,展望切削表面完整性未来研究重点。

刀具表面微织构与微量润滑协同技术研究进展

摘要:回顾了近年来微量润滑(MQL)与微织构刀具技术在难加工金属材料(DMMs)切削加工中的研究进展,重点分析了两者的协同机理及其对DMMs 切削加工性能的影响。相较于干切削,微织构+MQL 协同作用可使平均切削力减小25%~48.3%,切削温度下降20%~50%,表面粗糙度减小15%~40%,刀具寿命延长1.5~2.4 倍。总结了现有研究在以下方面尚待加强:一是协同机制的定量理论模型;二是针对不同材料的适应性分析;三是工业化条件下长期稳定性的实验验证。未来的研究应集中于构建基于热力学和摩擦学行为的定量协同模型,特别是在钛基合金和铝基合金等高强度、高温材料加工中的应用优化,并通过实际工况下的长期效能评估来验证其工业应用价值。

精密铣削机床效能孪生模型构建及动态优化方法

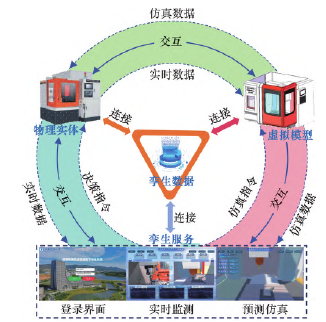
摘要:提出了一种面向机床加工过程的数字孪生动态多目标优化方法。该方法融合历史加工数据与机床实时运行数据,构建由几何模型、物理模型、行为模型和规则模型组成的数字孪生系统,并结合基于Optuna 优化的梯度提高回归(Optuna-GBR)预测模型与改进的多目标雾凇优化算法(IMORIME)实现加工工艺参数的动态调整。数字孪生系统对切削力波动进行实时监测,当切削力波动超出自适应阈值时,触发动态优化过程,重新生成Pareto 解集并通过熵权-逼近理想解排序法(TOPSIS)决策出最优工艺参数组合。实验验证表明,数字孪生系统的动态优化方法使主轴能耗较优化前降低19.99%,切削比能降低29.02%,加工噪声降低11.22%,显著提高加工效率,降低主轴能耗及加工噪声。