我国矿山智能机器人应用现状及发展策略

摘要:矿山智能机器人是实现智能矿山建设的重要支撑。梳理了我国矿山智能机器人相关政策、技术发展以及应用情况;总结了矿山智能机器人内涵及应具备的智能感知、精准作业、实时定位、智能管控、智能决策以及故障诊断的6个特征;从关键核心技术、数据标准、人才培养等方面分析了我国矿山智能机器人面临的问题,提出应从政策扶持、技术自主研发、人才支撑、标准制定等方面加强对企业的扶持和培养,营造良好智能机器人生态环境。

冷喷涂技术在增材修复中的应用现状与展望

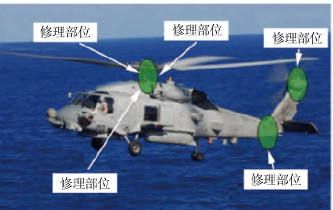
摘要: 冷喷涂作为一种固态材料沉积技术,近年来成为增材制造和再制造领域热点研究和应用方向。文章介绍了冷喷涂技术的原理,总结了其主要工艺参数及对沉积层性能的影响规律,重点探讨了冷喷涂技术在航空装备、舰船装备及陆运装备领域局部损伤零部件修复方面的应用现状,围绕丰富粉末材料体系、提升沉积层性能、开发专用辅助装备以及建立健全标准体系等方面阐述了冷喷涂技术的发展前景和挑战,期待为丰富轨道交通装备的制造及修复技术手段提供有益借鉴。

面向智能响应的多功能机械超材料设计与应用

摘要:机械超材料通过结构单元拓扑设计、多材料配合与尺度协同设计,使材料在宏观层面获得超越天然材料的力学性能调控能力,为突破自然材料约束提供了新思路,在航空航天、深海探测和智能装备等领域具有广阔的应用前景。近年来,随着物理原理创新、设计方法优化和制造方法升级,机械超材料正由单一性能设计,向多功能集成、可编程响应与外场调控方向演进。多功能机械超材料不局限于实现低频减振、负泊松比、各向异性等单一性能,还能通过结构重构实现力-位移曲线、泊松比和波传播行为的动态调节,打破了机械超材料设计后性能固定的局限性。本文系统回顾了面向智能响应的多功能机械超材料的研究进展与发展趋势,重点聚焦准零刚度、负泊松比、带隙调控等功能的机械超材料实现可编程设计与外场驱动多模态的研究现状,并对该项技术的未来发展趋势提出了设想,包括研究应聚焦于高效集成的单胞设计、多物理场耦合下的原位调节模拟与精确设计,基于新型物理机制、智能材料与先进制造技术推动机械超材料从被动设计走向主动智能,实现其在复杂工况下的广泛应用。

机器人谐波减速机柔性轴承用钢的超高旋转弯曲疲劳强度的研究

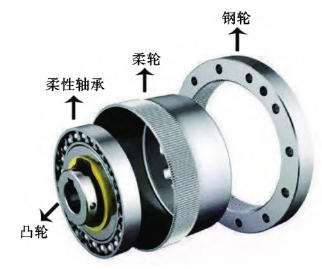
摘要:采用电弧炉生产工艺,控制废钢/铁水比为80%以上,开发出长寿命机器人谐波减速机柔性轴承用钢,从非金属夹杂物、奥氏体晶粒度、碳化物带状组织方面对比柔性轴承用和传统滚动轴承用钢的冶金质量,并利用旋转弯曲疲劳试验的方法测试柔性轴承用和传统滚动轴承用钢在107循环周次条件下的疲劳强度。机器人谐波减速机柔性轴承用钢的w[O]<0.0004%,w[Ti]<0.001%,A类硫化物类非金属夹杂物≤1.0级,B类和D类氧化物类非金属夹杂物≤0.5级,极值统计法预测最大球状夹杂物的尺寸<30μm,检验结果表明柔性轴承用钢具备超高纯净度。通过在冶炼过程增加Al和N的元素含量,柔性轴承用钢具有10级的奥氏体晶粒度,远高于传统滚动轴承用钢的8.5级晶粒度。通过延长高温扩散时间,7.1和7.2级别的碳化物带状组织占比要高于传统滚动轴承用钢,超高晶粒度和碳化物带状组织的带宽减小表明柔性轴承用钢具备超高组织均匀性。柔性轴承用钢在107循环周次条件下具有超高旋转弯曲疲劳强度为1016 MPa,疲劳寿命略高于传统滚动轴承用钢。

涂装技术在工程机械中的应用现状与趋势

摘要:概述了工程机械前处理和喷涂工艺的现状。分析了工程机械行业在设备、工艺、涂装管理和涂装专业技术人员中存在的问题。指出零部件面漆化、先进及环保的涂装技术和专业化涂装、第二方涂装是工程机械行业涂装的未来发展趋势。

钢结构用防火粉末涂料的配方设计与改进

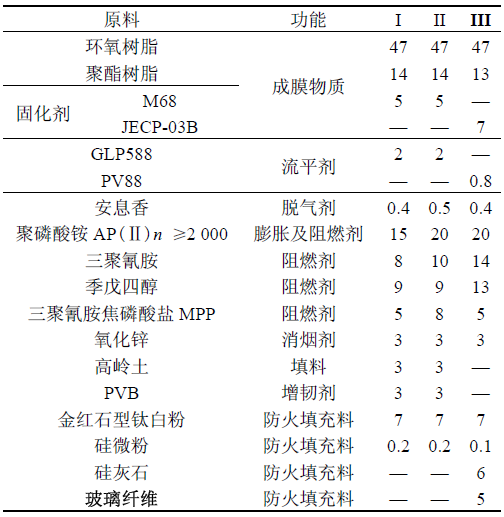
摘要:采用环氧树脂、聚酯树脂、环氧固化剂、阻燃剂(三聚氰胺、季戊四醇等)等研制出一种钢结构用防火粉末涂料。通过测试涂料的耐火时间、涂层干密度、膨胀倍率等性能以及耐火时间的对比,对该防火粉末涂料配方进行了3 次改进,最终得到的防火涂料耐火时间达到了54 min,防火能力接近国际先进产品的水平。该涂料不含有机溶剂,不需涂装防腐底漆,具有良好的应用和发展前景。

1100MPa级别超高强度工程机械用钢的开发

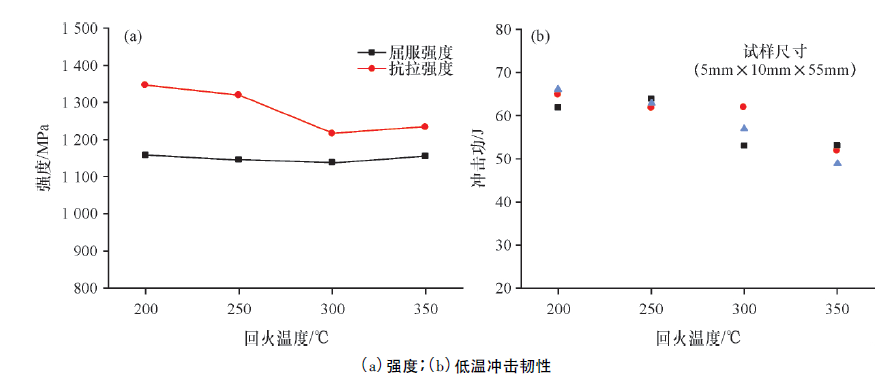
摘要: 采用低碳当量成分设计,开发了一种1 100 MPa 级别超高强度工程机械用钢。对不同回火温度条件下的试验钢的力学性能进行了实验研究,同时也对试验钢的焊接性进行了实验研究。结果表明: 试验钢淬火后,经回火温度200~250℃,回火时间30min,具有较高强度与良好低温冲击韧性,且具有良好的焊接性能。

新型关节轴承材料的研究现状及展望

摘要: 介绍了3种新型关节轴承材料的研究现状,研究进展,力学性能和摩擦磨损性能以及当前面临的问题,以期为将来开发使用温度高,承载能力强,摩擦学性能好的关节轴承提供参考。

高强度金属棒料精密剪切分离技术研究进展

摘要: 金属棒料切断分离的下料工序是大多数机械零件成形制造的第1 道工序。传统冲床剪切和带锯锯切的工艺方法由于存在不同程度的切断力大、断面质量差、生产效率低和材料浪费等问题,难以适用于中大直径的高强度金属棒料的高效精密切断。依据剪切下料的锻压设备类型及加载速度,将处于研究及推广状态的高强度金属棒料的精密剪切分离技术分为低速和高速两类,从工艺原理、设备类型、断面质量以及剪切效率等方面对不同精密剪切分离技术进行了探讨。相比于传统下料技术,高速精密剪切分离技术切断效率及断面精度更高,并提出了该技术进一步的研究方向。