面向精密电主轴的非晶高速永磁电机设计与分析

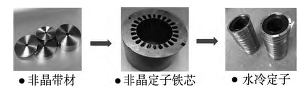
摘要:针对高端精密高速电主轴普遍存在损耗大、效率低、转子发热严重等问题,提出采用基于非晶合金定子铁芯的高速永磁同步电机,根据非晶合金定子铁芯的磁化特性和损耗特性开展了高速永磁同步电机优化设计研究,采用有限元法建立了一款额定功率3.7kW、额定转速7000rmp、最高转速15000rmp的永磁电机物理分析模型,与相同结构参数的硅钢(35W270)电机损耗、效率等性能进行了对比分析。通过分析结果表明采用非晶合金作为高速永磁电机定子铁芯较硅钢电机额定工作点理论铁损下降76.5%;经对两款样机进行实际测试,考虑到铁芯加工及装配工艺导致铁损的恶化,实测铁损下降50.7%,效率提高1.4%,相同负载与冷却条件下定子绕组温升下降15.1K,表明了非晶铁芯在高速电主轴中应用具有明显的优势。
焊接机器人焊缝跟踪方法及路径规划研究

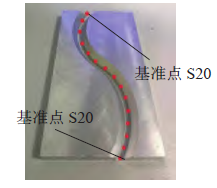
摘要:焊缝自主跟踪是机器人焊接智能化的关键,其精度是评价焊接质量的重要指标。焊接对象或条件的改变对精度的影响最为直接,尤其当焊件表面存在缺陷时会产生较大的跟踪误差。为此,开展焊接机器人焊缝跟踪方法及路径规划研究,提出焊缝跟踪的4步法:1)利用激光传感器扫描坡口,获取轮廓数据。2)接着通过组合滤波算法,运用限幅滤波和高斯滤波处理数据以平滑噪声。3)采用导数法初步定位特征点,通过寻找第1阶和第2导数极值点以定位第1类和第2类特征点;以初步定位获得的特征点为分界点,分段拟合坡口轮廓数据,计算各拟合线段的交点进而得到精确定位的特征点。4)通过传感器位姿标定,确定其相对末端坐标系的位置,借助转换矩阵将传感器检测到的焊缝特征点转化到基座标系下,得到机器人的空间定位点;运用3次样条插值法生成焊枪末端轨迹,并驱动机器人按照预定轨迹运行,进而实现焊缝的有效跟踪。通过实验验证直线与曲线焊缝的跟踪效果,结果表明:初步定位时,跟踪误差约为0.628 mm、0.736 mm,经精确定位后,误差降为0.387 mm、0.429 mm,提升幅度分别超过38.4%、41.7%;且焊枪的抖动现象得到减弱,达到自动焊接误差≤0.5 mm的精度要求,表明了文中所提出跟踪方法的有效性,可为焊缝的高精度跟踪和自动焊接研究提供有益参考。

火电领域激光熔覆金属防护涂层的研究与应用进展

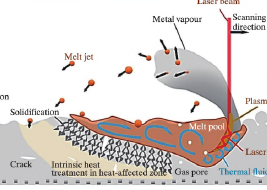
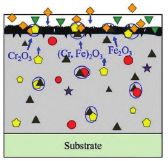
摘要:激光熔覆技术已经成为现代制造业中提高零部件表面性能的重要手段,特别是在电站设备修复和再制造方面显示出了其独特的优势。本文综述了不同类型的激光熔覆工艺以及其在提高材料耐磨性、耐腐蚀性等方面的研究与应用,包括激光熔覆技术在火电站领域应用的最新进展,以及在超临界/ 超超临界电站的应用进展;详述了哈氏合金、镍基合金等材料在激光熔覆过程中表现出的优异性能,包括陶瓷颗粒增强、元素成分选择以及工艺参数优化等。此外,还探讨了激光熔覆技术面临的挑战和未来发展方向,包括工艺参数的优化、涂层新材料的制备、提高熔覆效率和涂层质量的新技术。通过激光熔覆技术能够有效地提高发电设备的耐用性和可靠性,尤其是在超临界/ 超超临界条件下的高温高压环境中。未来激光熔覆技术的发展挑战主要集中在工艺参数的进一步优化、新型涂层材料的研发、提升熔覆效率和涂层质量的新技术开发。解决这些挑战将有效提高发电设备在高温高压环境中的耐用性和可靠性,为该领域的可持续发展提供重要支持。

Cr-Mo-B系机械工程用钢高温流变行为及热加工图

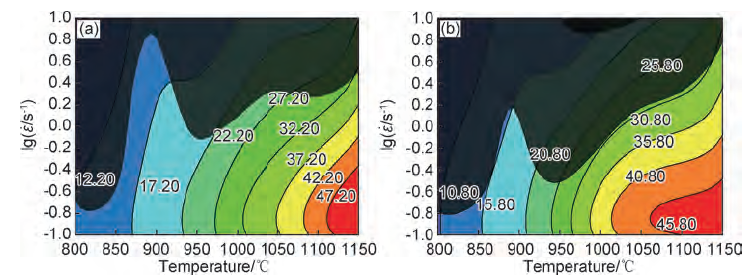
摘要:在变形温度为850~1150℃、应变速率为0.1~10s-1的条件下,对Cr-Mo-B系机械工程用钢进行高温热压缩实验。基于真应力-应变曲线,建立输入参数为温度、变形速率、应变和输出参数为流变应力的人工神经网络(ANN)模型。关键词:机械工程用钢;本构模型;神经网络;热加工图

基于视觉传感的焊接机器人焊缝识别跟踪技术研究现状

摘要:焊缝识别跟踪技术是未来焊接机器人的一个重要发展方向,对于焊接机器人的自动化、智能化焊接具有重要推动作用。从机器人传感技术、焊缝识别及焊缝特征提取技术、机器人跟踪控制技术等方面,对相关技术特征、国内外发展现状及未来发展方向作了较为系统的阐述。其中,焊缝的实时识别及焊缝特征提取技术是焊缝识别跟踪控制系统的核心,而噪声处理也是焊缝识别与特征提取的关键;基于激光视觉的主动传感、优质的焊缝特征提取算法、图像去噪技术以及稳定的跟踪控制系统,是焊缝识别跟踪系统稳定可靠工作的重要保证;可进行多类型焊缝识别、自适应性好、抗干扰能力强是推动相关技术大范围推广普及的重要基础;多焊缝识别技术、多层次特征提取智能学习算法等是焊缝识别跟踪技术的未来发展方向之一。

激光增材制造表面完整性理论与控制技术的研究现状

摘要:激光增材制造技术虽然具有极高的设计灵活性和制造多功能性,但在应用中其制造的一致性、重复性和质量的可靠性、可预测性难以保证,这就意味着开展表面完整性的理论与控制技术研究,实现以服役性能的精准保证为目标的加工过程定量控制,将成为推动激光增材制造过程精准调控的关键。因此,通过实验和仿真来研究工艺-结构-性能-服役(PSPP)关系是进一步提高增材制造能力的行之有效的策略。本文首先简要概述了激光增材制造技术的分类,并对过程控制进行了描述;然后,讨论了表面微观结构、内部缺陷、表面粗糙度和残余应力如何影响激光增材制造构件的力学和服役性能;并探讨了引入机器学习对PSPP 的非线性过程的影响;最后,讨论了激光增材制造表面完整性控制技术未来的发展趋势。

工程机械产品结构件加工现状及发展

摘要:面对引进先进设备、使用高效刀具和采集关键数据进行大数据分析的行业趋势,针对工程机械产品结构件机械加工的特点,介绍设备、刀具及工艺等方面的现状及发展。关键词:设备;刀具;智能制造

智能主轴技术发展综述

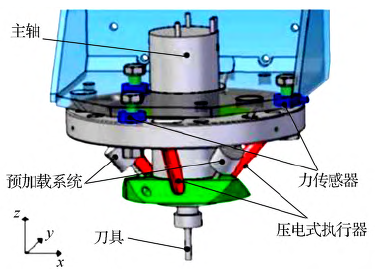
摘要: 主轴作为数控机床的核心部件,其智能化是未来的重点发展方向。对智能主轴的概念和发展现状进行了概括,并对目前智能主轴的相关研究进展进行了较全面的综述,描述了智能主轴的特点和未来发展方向,详细阐述了智能主轴的状态监测、多源信息融合以及状态决策和主动调控这3 大功能,论述了智能主轴的发展局限性和面临的挑战,认为自顶向下设计、智能传感器和执行器、实时数据处理和决策、以预测为中心的控制和维护等潜在技术将进一步推动智能主轴的发展。

复杂薄壁构件电磁成形制造技术的发展与展望

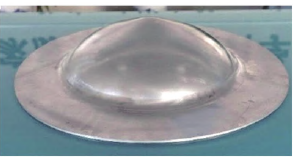
摘要:介绍了电磁成形工艺的技术特色和难点问题, 从材料的宏微观变形角度分析了电磁成形工艺对不同合金微观组织演变的影响规律, 研究了材料的宏微观断裂行为并总结了该工艺的增塑机制, 探讨了电磁成形工艺对零件回弹的控制能力及内应力振荡衰减的影响。从成形工艺角度, 综述了当前不同板管类零件成形的多级多向电磁力调控方案, 归纳了现有的电磁复合成形工艺研究现状。电磁成形技术从单一的电磁力成形不断向复合工艺方向发展, 成形零件类型向极端尺寸、变截面和多曲率等方面扩展, 零件的成形极限和精度均得到了显著提升。电磁成形在应用材料、尺度效应和多工艺耦合等方面的研究还有待进一步完善。

工程机械用钢前沿生产技术(一)

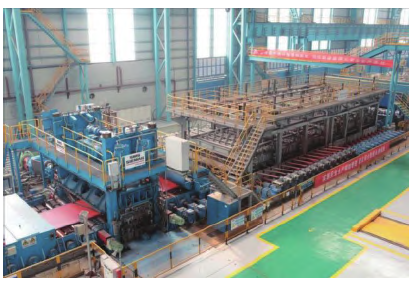
摘要:工程机械行业近年来发展迅猛,带动了上游钢铁行业在工程机械用钢生产方面的技术进步。我国钢铁企业基于工程机械行业的迫切需求,与高校和科研院所联合,开发出系列关键共性技术:(1)针对特厚规格钢板生产中面临的压缩比不足问题,开发出液芯大压下技术和“温控-形变”耦合轧制工艺,促进变形向钢板中心渗透、改善了其心部缩孔、疏松缺陷;(2)开发出超快冷技术,实现了工程机械用钢组织和性能在线调控;(3)开发出极薄、特厚规格离线淬火装置,解决了厚板冷却能力不足、薄板板形不良等热处理瓶颈问题;(4)开发出薄与极薄规格钢板在线热处理工艺和装备,实现了工程机械用钢的绿色化生产;(5)运用数字化手段,基于热轧过程极为丰富的大数据,解决了工程机械用钢生产中稳定性不足的问题。介绍了以上关键共性技术及其应用,实现了高强、高韧、特厚、极薄等各类工程机械用钢的批量稳定生产。此外,还介绍了我国典型工程机械用钢产品的研发历程,分析了国内知名钢企在工程机械用钢开发和推广过程中的高性能化和品牌化战略路线,探讨了工程机械用钢全生命周期循环利用策略。通过“产、学、研、制、用”协同攻关合作,我国钢铁企业开发出满足工程机械关键原材料制造需求的各类钢铁材料,促进了相关行业发展,提升了我国工程机械行业的国际竞争力。