刀具表面微织构与微量润滑协同技术研究进展
牛秋林,朱陈一,吴炳辉,张晟逢,郭涛,高菁忆(湖南科技大学机电工程学院)
摘要:回顾了近年来微量润滑(MQL)与微织构刀具技术在难加工金属材料(DMMs)切削加工中的研究进展,重点分析了两者的协同机理及其对DMMs 切削加工性能的影响。相较于干切削,微织构+MQL 协同作用可使平均切削力减小25%~48.3%,切削温度下降20%~50%,表面粗糙度减小15%~40%,刀具寿命延长1.5~2.4 倍。总结了现有研究在以下方面尚待加强:一是协同机制的定量理论模型;二是针对不同材料的适应性分析;三是工业化条件下长期稳定性的实验验证。未来的研究应集中于构建基于热力学和摩擦学行为的定量协同模型,特别是在钛基合金和铝基合金等高强度、高温材料加工中的应用优化,并通过实际工况下的长期效能评估来验证其工业应用价值。
关键词:难加工金属材料;微量润滑;微织构刀具;协同机制;切削性能
目录介绍
0 引言
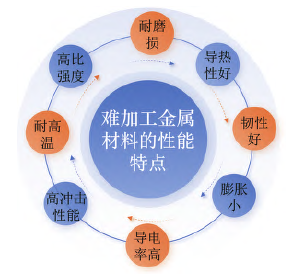
1 DMMs材料特性及其加工挑战
2 微织构刀具类型与切削特性
3 微量润滑与微织构协同切削作用机制
3.1 传统条件下微织构刀具切削的润滑与热控局限
3.2 微量润滑与微织构刀具的界面润滑与热控增强机制
3.3 微量润滑与微织构协同作用下DMMs切削机理
4 微量润滑与微织构协同作用对DMMs切削性能的影响
4.1 减摩耐磨效果
4.2 切削力与切削温度调控
4.3 切屑形态优化
4.4 刀具磨损的抑制
4.4.1 传统条件下刀具磨损形式
1)黏结磨损
2)磨粒磨损
3)氧化磨损
4.4.2 协同作用下的刀具磨损抑制机制
5 总结
©软件著作权归作者所有。本站所有文件均来源于网络,仅供学习使用,请支持正版!
转载请注明出处!

发表评论 取消回复