新能源汽车对无取向硅钢的技术挑战

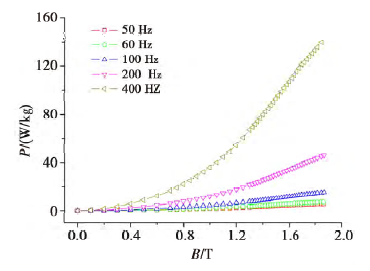
摘要:环保与能源问题对汽车工业的可持续发展提出了严峻的挑战。在不可再生资源日益紧张的情况下,发展新能源汽车可以减少国家石油资源消耗,削减车辆运行阶段大气污染物的排放,对调整能源结构、改善城市空气质量,保障人群健康均有重要意义。新能源汽车是低碳经济的必然选择,代表汽车产业的发展趋势。无取向硅钢是汽车驱动电机的核心材料之一。新能源汽车驱动电机最大转速由每分钟几千转提高到几万转甚至高达20万转,工作频率由50Hz提高到数百数千赫兹,这就要求材料在高频下必须具有低铁损; 驱动电机启动、加速时要有高的扭矩,即材料必须具有高的磁感应强度; 还要满足驱动电机反复启动和刹车要求,即材料应具有高强度。因此,新能源汽车用无取向硅钢的硬核指标为“高磁感( High magnetic induction)、高频低铁损( High-frequency low-iron loss) 、高强度( High strength)”,简称H3技术。研究表明,普通无取向硅钢铁损值在400 Hz 下较工频下增加20 倍以上,因此普通无取向硅钢难以用于新能源汽车。本文针对新能源汽车驱动电机H3技术要求,探讨了微细夹杂物、晶粒尺寸、冷轧压下率等参数对无取向硅钢高频磁性能的影响机理及控制策略,阐述了新能源汽车驱动电机用无取向硅钢的最新研究进展与生产现状,提出了制造新能源汽车驱动电机用无取向硅钢的关键科学问题。

基于成形非均匀壁厚的铝合金车门结构CAE分析

摘要: 传统车门结构CAE 建模采用等壁厚属性,未考虑板料成形后的壁厚变化,故建立车门内外板成形非均匀壁厚的结构CAE 模型具有现实意义。研究了铝合金车门内外板成形非均匀壁厚的结构CAE 模型构建方法,将结构CAE模型内外板壁厚属性赋予成形性CAE分析的非均匀壁厚数值,开展铝合金车门内外板等壁厚、非均匀壁厚CAE 模型计算刚度与试验刚度的对比分析。基于成形非均匀壁厚的铝合金车门结构CAE 分析模型与等壁厚CAE 分析模型相比,车门刚度CAE 计算结果精度明显提升,车门上角点、下角点扭转刚度计算结果精度分别提升10.6%、6.3%,车门外腰线、内腰线刚度计算结果精度分别提升5.2%、5.5%,车门玻璃升降器上安装点、下安装点刚度计算结果精度分别提升7.7%、7.5%。摘要: 传统车门结构CAE 建模采用等壁厚属性,未考虑板料成形后的壁厚变化,故建立车门内外板成形非均匀壁厚的结构CAE 模型具有现实意义。研究了铝合金车门内外板成形非均匀壁厚的结构CAE 模型构建方法,将结构CAE模型内外板壁厚属性赋予成形性CAE分析的非均匀壁厚数值,开展铝合金车门内外板等壁厚、非均匀壁厚CAE 模型计算刚度与试验刚度的对比分析。基于成形非均匀壁厚的铝合金车门结构CAE 分析模型与等壁厚CAE 分析模型相比,车门刚度CAE 计算结果精度明显提升,车门上角点、下角点扭转刚度计算结果精度分别提升10.6%、6.3%,车门外腰线、内腰线刚度计算结果精度分别提升5.2%、5.5%,车门玻璃升降器上安装点、下安装点刚度计算结果精度分别提升7.7%、7.5%。

新能源汽车一体化铝合金压铸结构件成形工艺关键技术

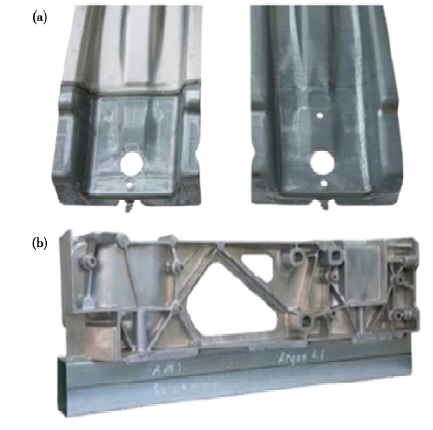
摘要:新能源汽车车身结构件轻量化成为当前节能减排的重要解决方案,关键零部件朝着薄壁、高性能、大型化等方向发展,压铸工艺在汽车中的运用从小件逐步往高压压铸、大型化、一体化大件等方向发展。从一体化压铸需求的新型材料、工艺参数控制、结构设计等方面,提出了三个方面的研究进展,可以为一体化压铸技术研究提供参考。

动力电池箱新型防护结构设计与仿真分析

摘要:随着新能源汽车的持续普及和快速发展,其安全问题愈发受到广泛关注。新能源汽车遭遇碰撞时,底盘与电池包极易受损,可能引发电解液泄漏,进而导致短路起火和爆炸等严重后果。因此,本文从DNA的稳定结构中获取灵感,通过改进传统蜂窝结构设计一种应用于动力电池箱底部的新型DNA双螺旋状防护结构,并开展了动力电池箱底部异物冲击仿真分析。与传统蜂窝结构相比,该新型防护结构的比吸能提升了12. 14%。在此基础上,本文结合机器学习和多目标优化算法对该DNA双螺旋状防护结构进行优化,得到其最优设计参数。当异物以30 m/s的速度垂直向上穿刺时,与初始防护结构相比,优化后的防护结构吸能量提高44. 3%,峰值压溃力降低35. 68%,电池最大压缩量降低68. 1%。该研究成果可为新能源汽车动力电池箱防护结构设计提供科学理论支撑,对保障碰撞工况下新能源汽车的安全具有重要意义。

国内客车行业涂装的现状及未来的发展趋势

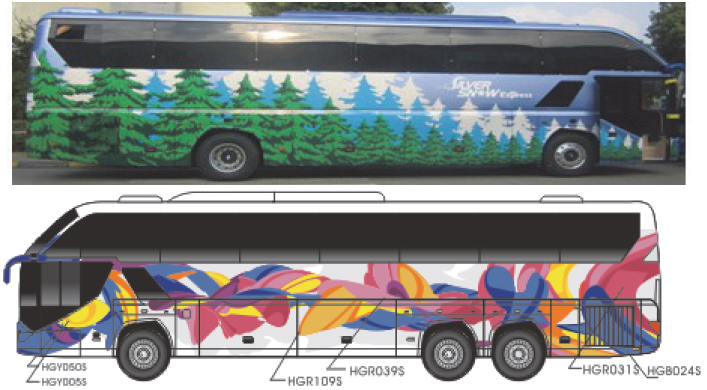
摘要:从客车生产的特点,车身用材料、涂料、腻子,以及涂装施工方法、设备、环境等方面介绍了国内客车行业的涂装现状,讨论了铝材、碳纤维、电脑喷绘和喷涂机器人在客车车身及其涂装中的应用情况,分析了客车涂装中应用高固体分、水性和无溶剂型涂料存在的问题,指出了客车涂装未来的发展趋势。

汽车零部件自动化热成形生产线关键技术设计

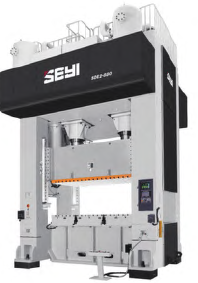
摘要:随着环保、安全因素对车辆的限制越发严格,高强度热冲压成形零件在车辆制造中的比重也逐渐提高,已成为车辆白车身构造不可或缺的重要组成。在介绍热成形技术基本原理的基础上,通过列举关键工艺数据,对汽车零部件自动化生产线的主要构成设备,包括加热炉、冲压机、冲压模具和自动化搬送设备的选型及相关设计内容作了详细介绍。

新能源电动汽车异种材料连接技术的挑战、趋势和进展

摘要:多材料混合结构在车身上的应用可以实现汽车安全性、轻量化水平的共同提升,也是如今新能源汽车工业发展的一个主要方向。先进高强钢(Advanced high strength steel,AHSS)、铝合金、工程塑料以及碳纤维增强复合材料( Carbon fiber reinforced polymer,CFRP)等作为轻质高强材料的代表已广泛应用于白车身、覆盖件以及复杂结构件的制造中。由于异种材料理化性能的差异,给连接技术带来了更大的挑战。对于铝合金与碳纤维增强复合材料的连接,采用普通的熔化焊接往往会使铝合金产生热影响区软化、气孔和热裂纹等缺陷以及CFRP 纤维和基体部分烧损,而机械连接则会不可避免地造成腐蚀问题。同时,多材料组成的电池包壳体对连接技术也有很高的要求。因此,为了向新能源汽车提供多材料优化组合的轻量化车身结构,开发性能可靠、低成本、高效率的创新连接方法势在必行。胶接广泛应用于铝合金/先进高强钢、铝合金/碳纤维复合材料、AHSS/CFRP的连接,可以实现密封、紧固、防腐蚀的效果。自冲铆连接( Self-piercing riveting,SPR)相比于熔化焊更适合铝合金、AHSS与CFRP的连接,国外对其连接工艺和接头强度已有较为成熟的研究。固相焊适合于金属/非金属材料的连接,国内外对回填式搅拌摩擦点焊( Refill friction stir spot welding,RFSSW)和超声波点焊在连接铝合金/CFRP、AHSS/CFRP上进行了工艺的探索和设备的改进。激光复合焊和冷金属过渡焊(Cold metal transfer,CMT) 是当下大部分汽车企业主要应用的连接技术,主要用于铝合金/AHSS 的连接。对于电池包壳体的连接,目前主要是使用紧固件连接,同时对特定的材料采取激光焊进行密封。本文针对多种车身材料包括铝/CFRP、高强钢/CFRP、铝/高强钢的连接问题,详细介绍了胶接、自冲铆连接、搅拌摩擦点焊、超声波点焊、激光复合焊和冷金属过渡焊技术的应用和研究进展,讨论了连接工艺参数对接头性能和焊点失效模式的影响,论述了基于有限元分析的接头疲劳寿命预测的难点和研究现状,并简要分析了电池包箱体连接技术的研究进展。新能源电动汽车多材料混合应用推动了连接技术的进步,但仍然面临着基体损伤、界面失效、焊接周期长、设备昂贵和难以自动化等问题,还需要进行更为深入的理论和应用研究。

搅拌摩擦焊在汽车工业中的应用

摘要:作为一种新型的连接技术,搅拌摩擦焊在轻质材料连接上相对于传统的熔化焊有明显的技术优势。随着新能源汽车的发展,轻质材料获得了较多的应用以达到更高的轻量化水平,提升汽车的续航里程。目前,搅拌摩擦焊在新能源汽车三电系统,如电池包下箱体、液冷板、电动机壳体及电控壳体等已有大规模地应用。随着全铝车身的发展,搅拌摩擦点焊有望在车身连接上取得大范围的应用。

燃料电池汽车的核心技术

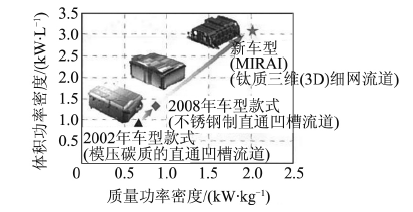
摘要:被誉为新一代环保车型的燃料电池汽车可不使用传统化石燃料,而以来源丰富的氢气作为燃料,运行后的排放物只有水,且不排放CO2。燃料电池汽车通过电机驱动车辆,可兼顾静音性与良好的行驶性能,燃料填充时间较短,并能确保与内燃机汽车相近的续航里程。各汽车制造商目前正在积极开展针对燃料电池汽车的研发与推广工作。介绍了田公司燃料电池系统(TFCS)及燃料电池堆的结构、设计与控制。着重阐述了燃料电池系统的1项核心技术,即“水管理控制技术”,以及基于燃料电池堆的设计过程与燃料电池堆内部状态的可视化及计测技术。

SKF二代卡车轮毂轴承单元技术发展动态

摘要:介绍了卡车轮毂轴承长寿命、轻量化、低摩擦的发展趋势,通过阐述滚道长寿命设计技术,结构疲劳仿真分析与可靠性试验技术,揭示了SKF二代卡车轮毂轴承单元的高可靠性,并展望了SKF二代卡车轮毂轴承助力中国商用车未来发展的技术研发方向。