T22钢无缝管顶管过程壁厚精度分析
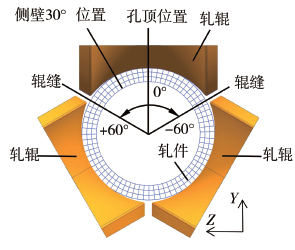
摘要:应用Simufact 软件对典型规格荒管顶管过程中的壁厚不均问题进行三维弹塑性有限元模拟,研究顶管过程中轧件的金属流动、应力-应变、横向及纵向壁厚分布规律,并对模拟结果进行了物理验证。在分析壁厚不均产生原因的基础上,对4 个可调机架旋转30°改善荒管的横向壁厚不均,并通过辊缝压下对荒管头尾壁厚进行削减。结果表明:荒管横向壁厚分布为孔顶处到侧壁30°处壁厚值逐渐增大,侧壁30°处到辊缝处壁厚值逐渐减小;荒管纵向壁厚分布为头部壁厚偏薄,中段壁厚值相对平稳且略微增大,尾部壁厚增厚;可调机架旋转30°后,荒管侧壁30°处最大壁厚值减薄明显,孔顶和辊缝处最小壁厚值有所增加,横向壁厚不均度明显改善,由原工艺的6. 98%下降到4. 04%;当辊缝压下0. 2 mm 时,荒管头尾壁厚削减值分别为0. 22 和0. 13 mm,横向壁厚不均度分别为3. 71%和4. 84%;当辊缝压下0. 5 mm 时,荒管头尾壁厚削减值分别为0. 35 和0. 26 mm,横向壁厚不均度分别为3. 24%和4. 36%。本研究可为顶管机组实施荒管头尾壁厚削尖工艺提供科学依据。